 [VIP第1年] 指数:3

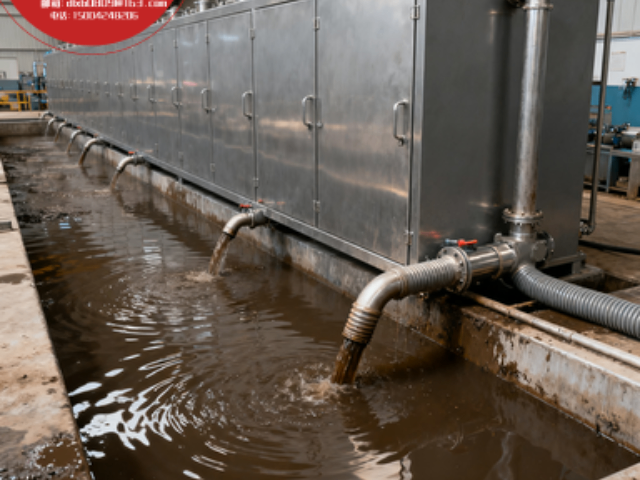
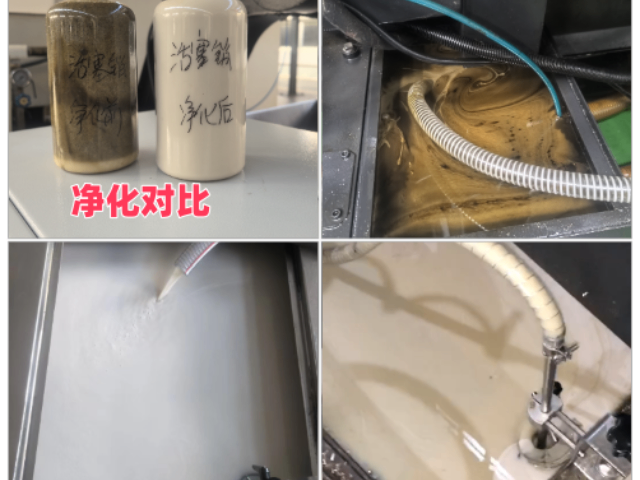
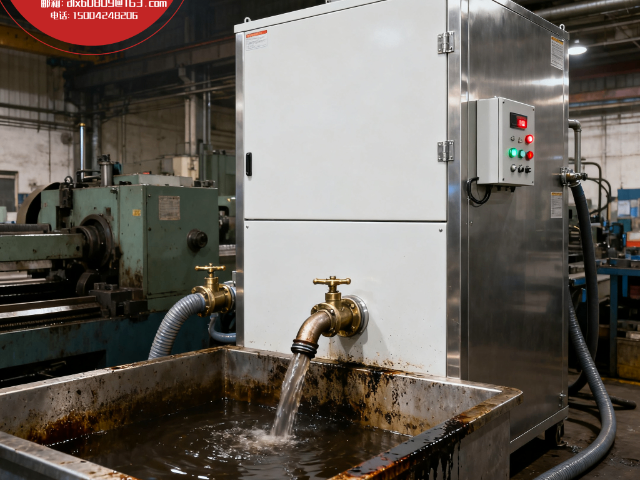
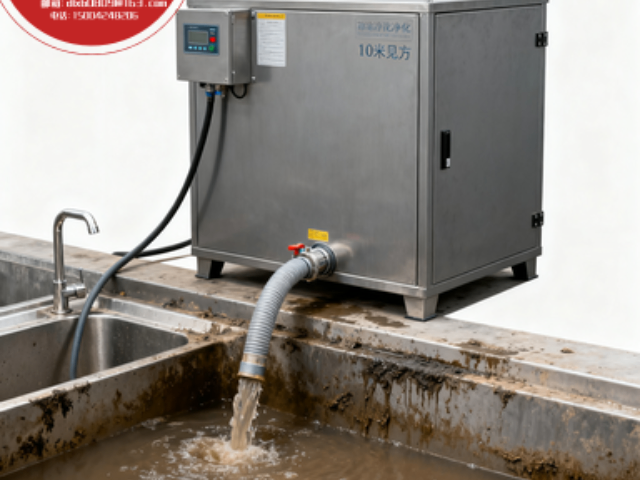
净化技术前沿液品处置行业转型在全球机加工领域深陷液品处置困境的背景下,专注工业液品净化技术研发的企业应运而生。与传统过滤方法不同,新一代净化设备采用纯物理技术,无需化学添加,也不依赖耗材,通过 “多层级离心分离 + 真空除气 + 紫外线杀菌” 组合工艺,实现对液品中杂油、颗粒、细菌的深度净化 —— 杂油分离效率达 98% 以上,颗粒过滤精度可达 0.1μm,细菌杀灭率超 99%,处理后的液品纯度接近新液,循环使用周期可延长至 6-12 个月。某长三角精密机械厂引入该净化设备后,实现了亮眼的 “降本增效”:切削液更换周期从 2 个月延长至 8 个月,年采购费用从 96 万元降至 12 万元,危废处置费从 24 万元降至 3 万元,两项合计年节省 105 万元;车间臭味彻底消失,工人呼吸道不适、皮肤过敏等症状发生率下降 90%,员工离职率降低 30%;液品循环利用率提升至 92%,顺利达到《节水用水条例》要求,还通过碳减排获得当地ZF绿色补贴 15 万元。循环净化零排放清洗系统:原液利用率提升90%技术。湖南私人自动清洗净化设备解决方案
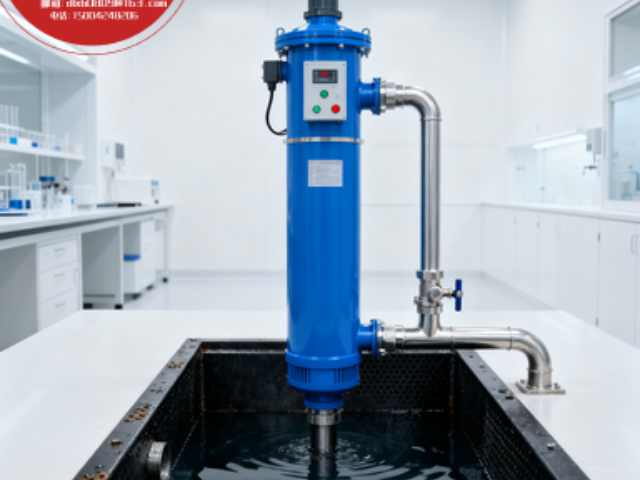
诊断即享专属权益:从 “发现问题” 到 “解决问题” 的无缝衔接此次 “绿色生产诊断周” 的重要目标,不*是帮企业找到问题,更要提供切实可行的解决方案。因此,我们为诊断后签约的企业准备了两大专属权益,助力企业快速落地优化方案,实现 “诊断即受益”。(一)设备采购立减 10%:降低绿色转型门槛对于诊断后确认需要引入净化设备的企业,可享受 “设备采购立减 10%” 的专属折扣。这一折扣覆盖我们全系列产品,包括针对半导体行业的超纯级净化系统、针对中小型企业的紧凑型设备、针对电镀废水的定制化处理系统等。以某中型机械加工厂为例,其需采购 2 台切削液净化设备,原价共计 80 万元,享受折扣后*需 72 万元,直接节省 8 万元采购成本。湖南加工自动清洗净化设备执行标准洗液净化设备,一机回收90%溶剂,环评A级企业绿色通行证。
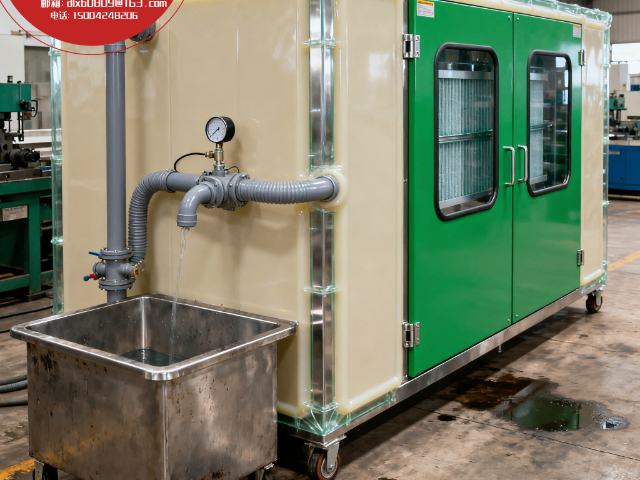
我们的技术团队会重点分析三大场景:一是液品相关能耗,比如切削液加热是否存在 “过度加热”(部分企业为保证流动性,将温度设定高于实际需求 5-8℃,年多耗燃气超万元);二是设备待机能耗,统计机床、净化设备等在非生产时段的空载能耗(某压铸厂经分析发现,3 台机床夜间待机能耗占总能耗的 12%,调整后每月节省电费 4200 元);三是能源利用效率,比如是否存在 “大马拉小车” 现象(小型车间使用大型净化设备,导致能耗与处理量不匹配,能耗浪费超 30%)。分析完成后,我们将为企业出具《车间能耗优化建议》,明确每个浪费点的整改方案及预期效果。某汽车零部件厂通过能耗分析,发现清洗液加热系统存在 “温差过大” 问题,加热后温度波动达 ±10℃,导致反复加热能耗增加。我们建议其加装恒温控制模块,整改后每月燃气费用减少 2800 元,年节省能耗成本超 3 万元。
供应商生态:从"零和博弈"到"价值共生"】过去,液品供应商靠"多卖多换"赚钱;净化系统把"更换周期"拉长十倍,看似动了供应商的奶酪,实则打开更大蛋糕:1.浓缩液订阅供应商改为提供高浓缩配方,客户按"净化后补液量"付费,用量下降60%,但单价提升,毛利不降反升。2.数据反哺研发云端匿名数据回传给供应商,帮助其优化防锈剂、极压剂配比,新产品上市周期缩短30%。3.联合投标"液品+净化"作为绿色解决方案,联合竞标前沿订单,溢价部分五五分成,双方ROE同步提升。竞争逻辑从"分蛋糕"升级为"做蛋糕",整个产业链认前没有出现同向而行。纳米催化净洗设备:无需添加化学剂的有机物分解技术。
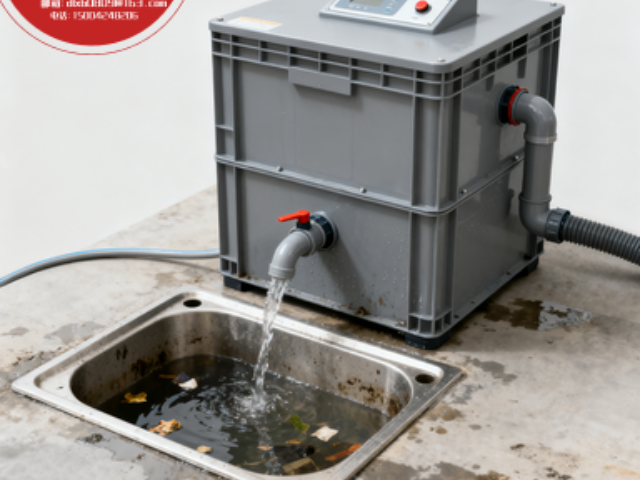
技术拆解:纯物理多级分离如何突破"复杂混合物"天花板传统化学破乳+膜过滤痛点明显:药剂成本高、滤材频繁更换、二次污泥量大、有效成分被破坏。本系统用四段纯物理工艺重构分离逻辑:1.强磁分离段:峰值场强2.2T,3秒去除>75μm铁系颗粒,渣饼含铁≥90%,钢厂按新料回购;2.高效旋流段:阶梯孔径+变频旋流,实现20-75μm非铁颗粒95%去除,无需耗材;3.油水分离段:高频脉冲电场(20kHz)瞬间打破油包水/水包油界面,分离后杂油纯度≥98%,回用液压系统;4.灭菌抑味段:185nm真空紫外+0.08s微弧放电,菌落总数下降4个数量级,恶臭浓度≤18,达到GB14554-93一级标准。全程不添加任何破乳剂、絮凝剂,原液有效成分(胺类防锈剂、极压剂等)保留率≥96%,浓度可在线调控±0.5%,维持比较好润滑与冷却性能,刀具寿命平均延长18%,零件表面粗糙度下降12-15%。智能清洗设备:多频调控适配多行业刚需。河南国产自动清洗净化设备供应商家
工业清洗设备节能改造:热泵烘干与余热回收系统集成。湖南私人自动清洗净化设备解决方案
在日益严格的环保法规和可持续发展需求驱动下,:一、 四大类废液特性与重要处理难点液压油 & 润滑油废液:特性: 以矿物油或合成油为基础,含有添加剂(抗氧化剂、抗磨剂、清净分散剂等)、磨损金属颗粒(Fe, Cu, Al等)、水分、胶质、油泥。难点: 油水乳化稳定性高(尤其含表面活性剂时);微小磨损颗粒去除困难;添加剂降解产物复杂;再生油品质量要求高(需满足粘度、酸值、清洁度等指标)。电镀废水:特性: 成分极其复杂,含高浓度重金属离子(Cu, Ni, Cr, Zn, Cd, Au, Ag等)、强酸/强碱、**物、络合剂(EDTA, 酒石酸盐等)、光亮剂、表面活性剂、悬浮物。难点: 重金属毒性大,需深度去除至ppb级;络合态重金属难沉淀;**物需破氰处理;酸碱度高腐蚀性强;多种污染物共存,处理工艺需高度协同。铝合金压铸脱模剂废液:特性: 水包油或油包水乳液;含矿物油/合成油、乳化剂、极压剂、防腐剂、铝屑/铝粉、硅酸盐(来自模具涂层)、高温氧化产物。难点: 乳液稳定性强,破乳难度大;油、水、固体三相分离要求高;铝粉细小易悬浮;废液易发臭发臭;处理目标常为回用于脱模或达标排放。湖南私人自动清洗净化设备解决方案
文章来源地址: http://huanbao.chanpin818.com/qxqlsb/qxqlsbpfj/deta_33243840.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。