 [VIP第1年] 指数:3

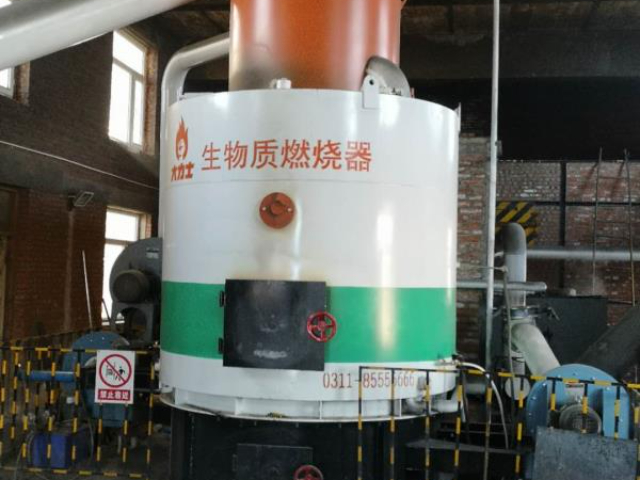
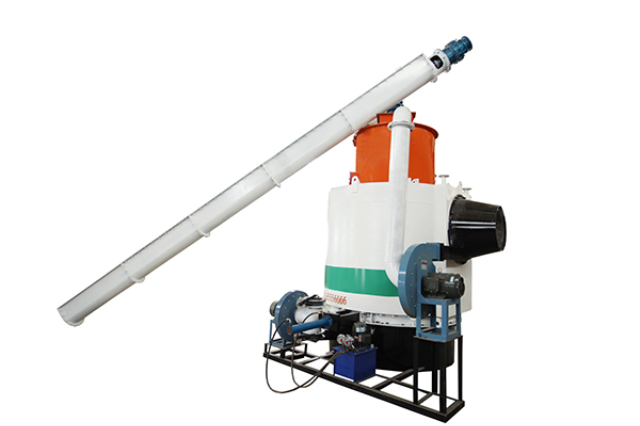
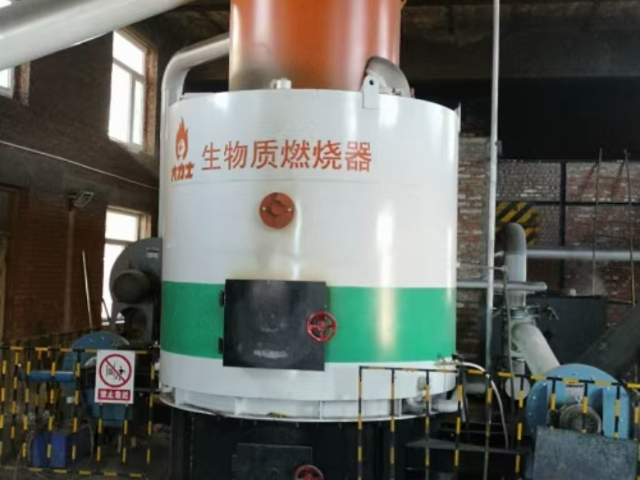
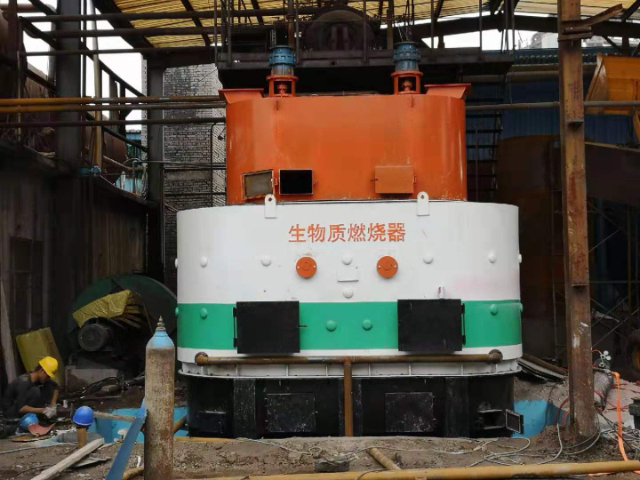
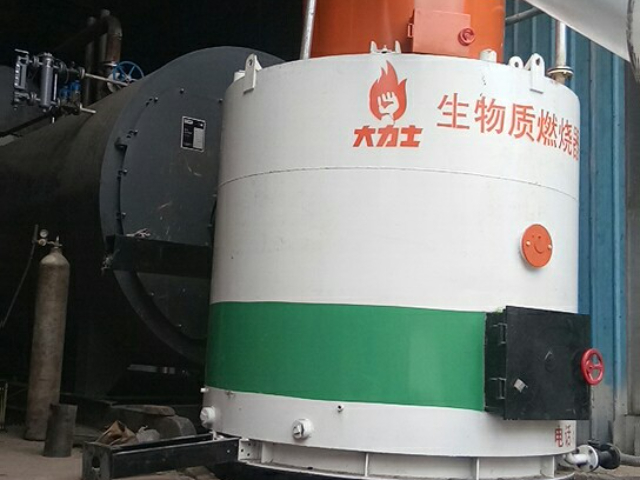
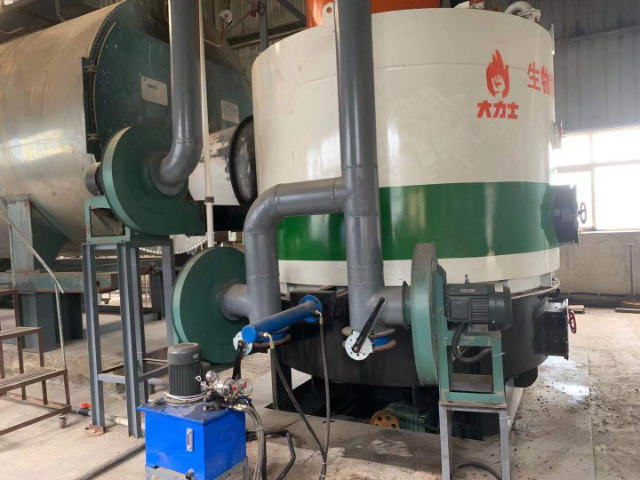
现代工业设备的发展方向之一是智能化与自动化。石家庄宏胜达新能源有限公司的生物质燃烧机集成了智能控制系统,可实现自动给料、自动点火、根据设定温度调节燃烧强度等功能,大幅降低了人工值守和频繁操作的负担。配备的远程监控平台允许管理人员通过手机或电脑实时查看多台设备的运行状态、燃料存量及关键参数,并在异常时接收预警信息。对于工业园区等集群化使用场景,公司可搭建统一的监控平台,实现集中化管理,提升整体运维效率。这些设计让设备管理变得更简单、高效。用大力士生物质燃烧机,开启绿色环保供热新篇。安徽化工厂生物质燃料锅炉
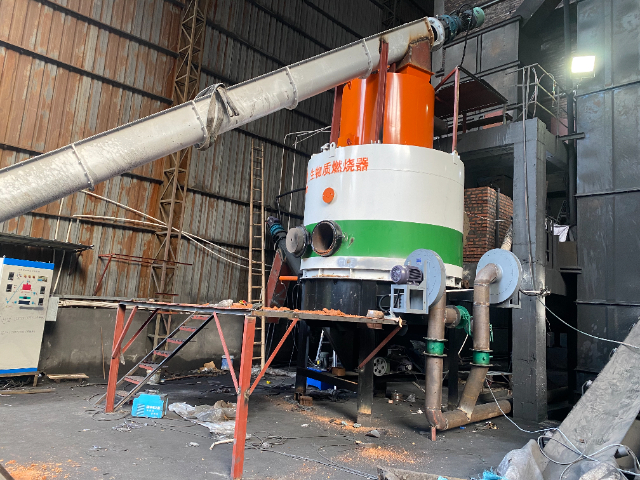
随着物联网技术的发展,石家庄宏胜达新能源有限公司将智能远程监控技术应用于大力士生物质燃烧机。用户只需通过手机或电脑登录专门的监控平台,就能实时查看设备的运行状态,包括燃烧温度、燃料消耗、设备故障等信息。一旦设备出现异常情况,系统会立即发出警报,并通过短信或邮件的方式通知用户。同时,用户还可以通过远程监控平台对设备进行远程操作,如调整燃烧参数、启动或停止设备等。这种智能远程监控功能,让用户无论身处何地,都能对设备进行实时管理,提高了设备的管理效率,降低了运维成本。安徽化工厂生物质燃料锅炉它被设计得结构扎实,大力士生物质燃烧机注重长期使用。
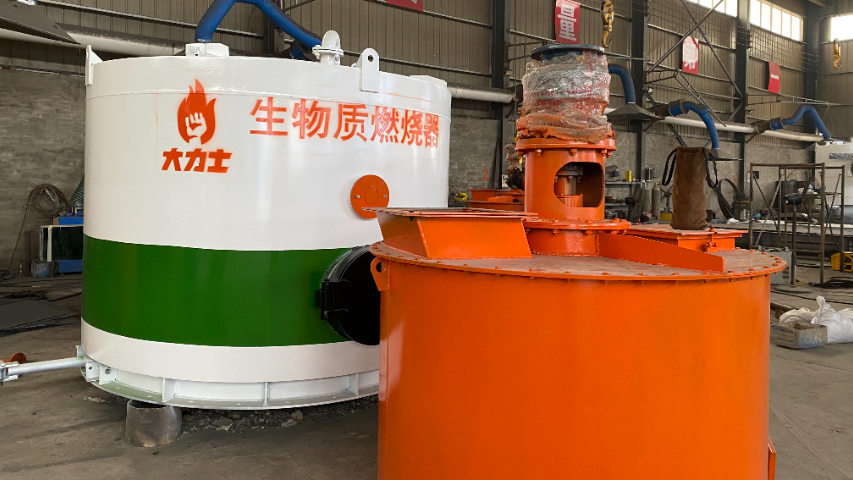
在大力士生物质燃烧机的生产环节,石家庄宏胜达新能源有限公司充分考虑了设备运输的便捷性。设备采用标准化包装,外层使用加厚瓦楞纸箱,内部加装泡沫缓冲层,关键部件如控制面板、燃烧器喷头等单独用防震袋包裹,避免运输过程中因颠簸造成损坏。同时,设备主体尺寸适配常见货运车辆的装载规格,无需特殊定制运输工具,无论是公路运输还是铁路运输,都能轻松安排。对于偏远地区的用户,公司还会与长期合作的物流公司协商优惠运输价格,提供门到门送货服务,减少用户自提的麻烦。以新疆某果干加工厂为例,设备从石家庄工厂发货,通过公路运输15天顺利送达,开箱后经检查无任何部件损坏,只需简单组装即可调试运行,大幅降低了长途运输的不确定性。
在环保要求日益严格的当下,大力士生物质燃烧机展现出了良好的环保性能。它以可再生的生物质能源为燃料,燃烧过程中产生的二氧化碳被植物生长过程中吸收,实现碳循环,减少了温室气体排放。而且,该设备采用低温分期焚烧技术,烟尘和粉尘中的氮氧化物、SO₂和粉尘排放低,无焦油、污水等废弃物排放,解决了生物质汽化焦油含量高的技术问题,防止了水洗焦油对水体的再污染。在陕西有机肥厂的应用中,厂区上空的烟气变得稀薄清澈,碳排放大幅降低,助力企业实现了绿色生产。大力士生物质燃烧机发挥热能优势,为制造业生产筑牢坚实基础。
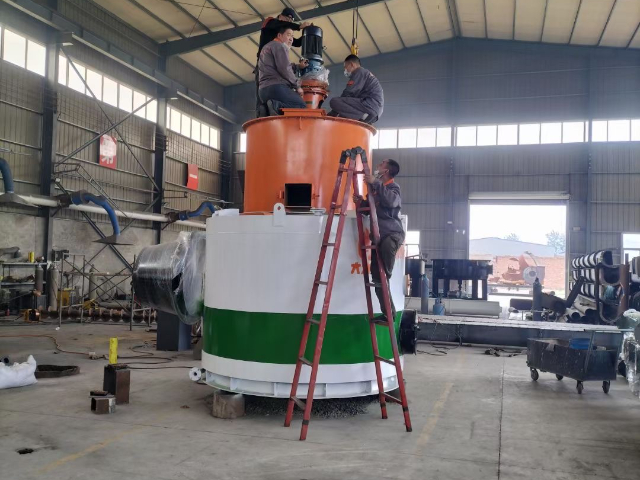
食品加工企业对热能品质有着特殊要求,特别是温度稳定性和洁净度。我们的生物质燃烧机在多家食品企业实现了成功应用。以山东某大型饼干生产企业为例,其三条隧道式烘烤线原使用天然气供热,面临用气紧张和成本上涨压力。我们为其设计的生物质高温热风系统,采用“阶梯式配风”技术,使炉膛温度均匀性提升至95%,热风温度波动范围从原来的±15℃缩小到±5℃。系统配备了食品级耐高温过滤器,确保热风洁净度符合HACCP认证要求。改造后,该企业每条生产线每小时可处理生物质颗粒120公斤,相比天然气节约成本约40%,年度减少碳排放约1800吨。特别设计的可视化操作界面,让烘烤工艺的温度曲线控制更加准确便捷。瞧瞧大力士生物质燃烧机,运转稳定有力,满足日常热能所需。安徽化工厂生物质燃料锅炉
大力士生物质燃烧机设计注重耐用性,能够应对常见工况。安徽化工厂生物质燃料锅炉
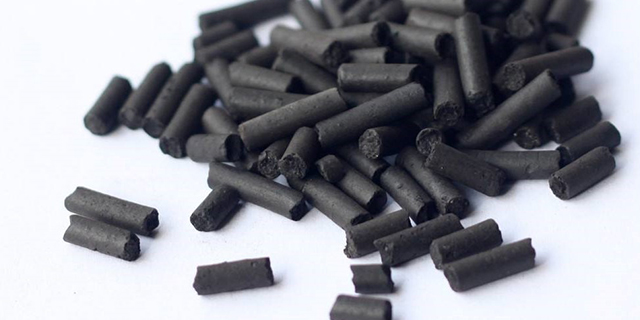
石家庄宏胜达新能源有限公司构建完善的燃料供应链配套服务,为生物质燃烧器用户解决燃料采购、存储、运输等后顾之忧,保障设备持续稳定运行。公司与全国多个地区的农林废弃物加工基地建立长期合作关系,可为用户提供稳定的生物质颗粒燃料供应,同时根据用户所在地域特点,推荐适配的燃料类型,平衡成本与燃烧效率。针对燃料存储易受潮、结块的问题,公司除提供密封式燃料仓方案外,还配套推出燃料干燥保鲜设备,确保燃料在存储期间保持良好燃烧性能。对于用量较大的用户,宏胜达还提供上门配送服务,优化运输路线,降低燃料运输成本,同时建立燃料质量追溯体系,确保每一批次燃料都符合燃烧器使用要求,让用户无需担心燃料供应与品质问题。安徽化工厂生物质燃料锅炉
文章来源地址: http://huanbao.chanpin818.com/qthbsb/deta_39281038.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。