 [VIP第1年] 指数:3

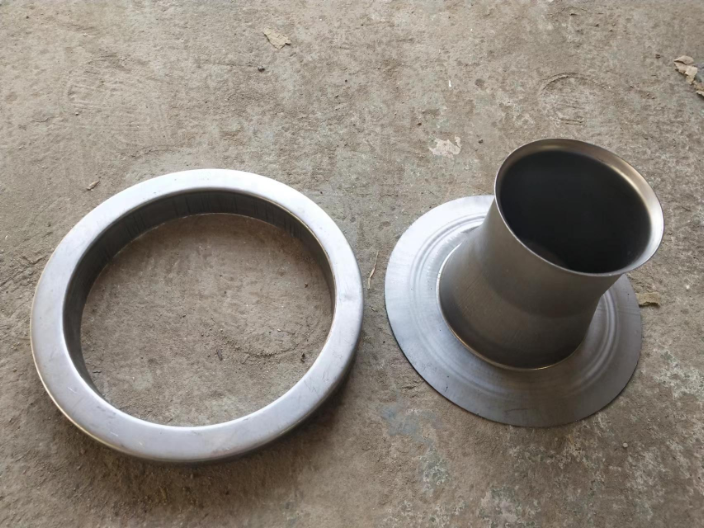
随着科技的进步和工艺的不断改进,冲压件的发展趋势也在不断变化。首先,冲压件的形状将更加复杂多样化,满足各种产品的设计要求。其次,冲压件的尺寸将更加精确,实现微小尺寸的冲压件制造。再次,冲压工艺将更加智能化和自动化,提高生产效率和产品质量。此外,冲压件的材料将更加多样化,包括很强度钢板、铝合金板等。,冲压件的质量控制将更加严格,确保产品的质量和可靠性。冲压件是指通过冲压工艺将金属板材加工成所需形状的零件。冲压工艺是一种常用的金属加工方法,广泛应用于汽车、电子、家电等行业。冲压件具有形状复杂、尺寸精确、批量生产等特点,被广泛应用于各种机械设备和产品中。冲压件有用吗?欢迎咨询常州市硕德环保机械有限公司。四川不锈钢冲压件批发
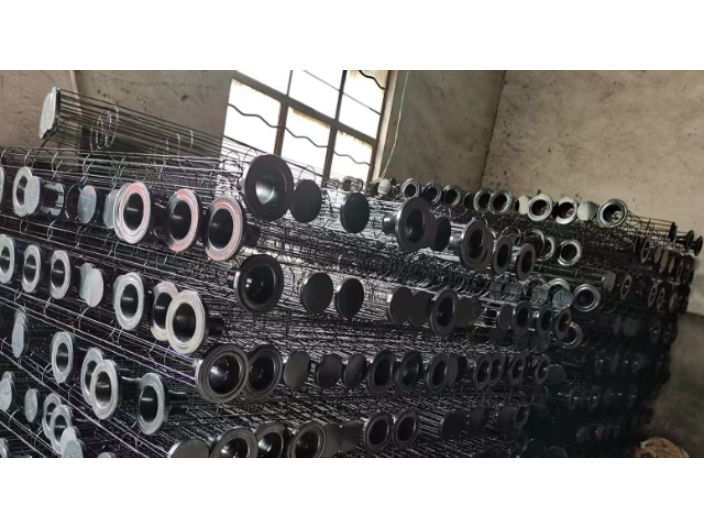
冲压件具有许多优点,使其成为许多行业中的优先加工方式。首先,冲压件具有高效率和高精度的特点。通过冲压工艺,可以在短时间内完成大批量的生产,提高生产效率。同时,冲压件的尺寸精度高,可以满足各种精密要求。其次,冲压件具有良好的一致性和可靠性。由于冲压件的制造过程受到模具和冲压工艺的控制,因此可以确保每个冲压件的质量和性能基本一致。此外,冲压件还具有较好的强度和刚性,能够满足各种工程要求。,冲压件的成本相对较低。由于冲压工艺的高效率和大批量生产的特点,可以降低生产成本,提高经济效益。综上所述,冲压件具有高效率、高精度、一致性和低成本等优点,因此在各个行业中得到广泛应用。湖北碳钢冲压件直销冲压件公司有哪些?欢迎咨询常州市硕德环保机械有限公司。
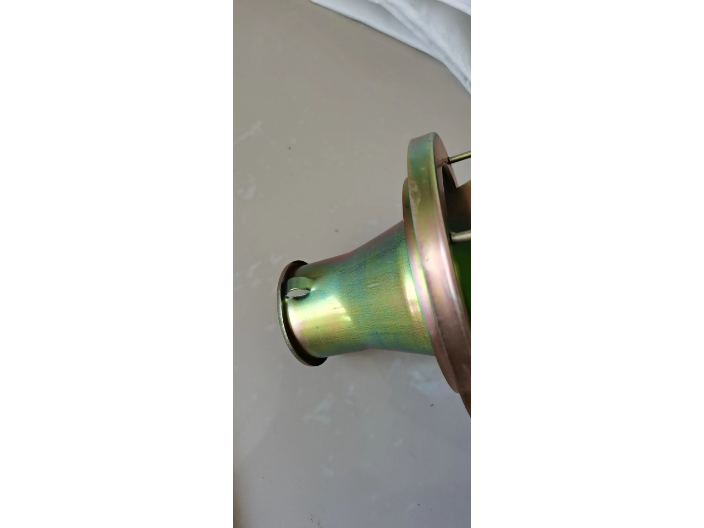
冲压件是通过冲压工艺加工而成的金属零部件,广泛应用于汽车、电子、家电、航空航天等多个领域。冲压工艺主要包括冲裁、弯曲、拉深、成形等过程,能够将金属板材加工成各种形状和尺寸的零件。由于冲压件具有高精度、高效率和良好的重复性,成为现代制造业中不可或缺的组成部分。随着科技的发展,冲压件的设计和制造也在不断进步,越来越多的复杂形状和高性能材料被应用于冲压件的生产中,以满足不同领域对产品的需求。冲压工艺的基本流程通常包括材料准备、模具设计、冲压加工和后处理等几个步骤。首先,选择合适的金属材料,如冷轧钢、铝合金等,确保其具有良好的塑性和强度。接下来,设计模具是冲压工艺的关键环节,模具的精度直接影响到冲压件的质量。模具设计完成后,进行冲压加工,通过冲床将金属板材放置在模具中,利用压力将其加工成所需形状。蕞后,经过冲压的零件可能需要进行去毛刺、表面处理等后处理工序,以提高其外观和性能。
公司还提供定制化服务,能够根据客户的特殊需求,设计和生产出符合个性化要求的冲压件产品,为客户解决了众多技术难题。未来,常州市硕德环保机械有限公司将继续加大研发投入,不断提升冲压件的生产工艺和技术水平,为客户提供更加质量、多样化的产品,为推动制造业的发展贡献力量。选择常州市硕德环保机械有限公司的冲压件,就是选择了可靠的品质和优良的服务,让您的产品在市场竞争中脱颖而出!在全球环保意识日益增强的背景下,硕德环保机械积极响应绿色制造号召,所有冲压件产品均符合环保标准。通过优化设计和生产工艺,减少材料浪费和能源消耗,为企业和社会创造更大的环境效益。冲压件价格是多少?欢迎咨询常州市硕德环保机械有限公司。
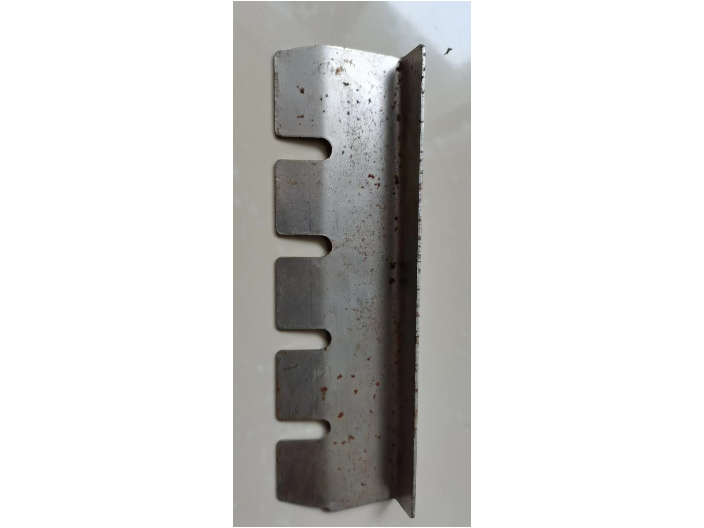
工艺方案的确定是冲压件工艺性分析之后应进行的一个重要的环节。它包括:1)根据工件的形状特征、尺寸精度及表面质量的要求,进行工艺分析,判断出它的主要属性,确定基本工序的性质。即落料、冲孔、弯曲、拉深、翻边和胀形等基本工序。列出冲压所需的单全部工序,一般情况可从产品零件图样要求直接确定。2)根据工艺计算,确定工序数目。对于拉伸件,还应计算拉伸次数。而弯曲件、冲裁件也应根据其形状、尺寸及精度要求等,确定是一次或几次加工。3)根据各加工的变形特点、尺寸精度要求及要求操作的方便性等要求,确定工序排列的先后顺序。如采用先冲孔后弯曲、还是先弯曲后冲孔等。4)根据生产批量、尺寸大小、精度要求以及模具制造水平、设备能力等多种因素,将已初步依次而排的单工序予以可能的工序的组合。如复合冲压工序、连续冲压工序等。通常,厚料、低精度、小批量、大尺寸的冲件宜采用单工序生产,选用简单模;薄料、小尺寸、大批量的冲件宜采用级进模进行连续生产;而型位精度高的冲件,则宜采用复合模进行冲压。冲压件质量怎么样?欢迎咨询常州市硕德环保机械有限公司。湖北碳钢冲压件直销
冲压件工厂,欢迎咨询常州市硕德环保机械有限公司。四川不锈钢冲压件批发
五金冲压件加工工艺应遵循的5个原则,1.当五金冲压件的断面质量和尺寸精度要求较高时,可以考虑在冲裁工序后再增加修整工序或者直接采用精密冲裁工序。2.弯曲件的工序数量主要取决于其结构形状的复杂程度,根据弯曲角的数目、相对位置和弯曲方向而定。当弯曲件的弯曲半径小于允许值时,则在弯曲后增加一道整形工序。3.拉伸件的工序数量与材料性质、拉伸高度、拉伸阶梯数以及拉伸直径、材料厚度等条件有关,需经拉伸加工工艺计算才能确定。当拉伸件圆角半径较小或尺寸精度要求较高时,则需在拉伸后增加一道整形工序。4.为了提高冲压工艺的稳定性有时需要增加工序数目,以保证冲压件的质量。例如弯曲件的附加定位工艺孔冲制、成形工艺中的增加变形减轻孔冲裁以转移变形区等等。5.冲裁形状简单的五金冲压件,采用单工序模具完成。冲裁形状复杂的工件,由于模具的结构或强度受到限制,其内外轮廓应分成几部分冲裁,需采用多道冲压工序。必要时,可选用连续模。对于平面度要求较高的五金冲压件,可在冲裁工序后再增加一道校平工序。四川不锈钢冲压件批发
文章来源地址: http://huanbao.chanpin818.com/glsb/qtglsb/deta_39268836.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。