 [VIP第1年] 指数:3

超纯水设备的水质监测系统是保证产水质量的关键,东莞市合鑫水处理科技有限公司在监测环节采用智能化技术,实现全流程实时监控。系统配备在线电阻率仪、TOC 检测仪、微粒计数器等精密仪器,可实时监测产水的电阻率、总有机碳、微粒含量等关键指标,当指标超出设定范围时,自动发出声光报警并启动应急处理程序。在为某生物医药企业设计的超纯水设备中,合鑫还增加了离线取样口,方便第三方检测机构定期抽检,确保水质符合《中国药典》标准。这种 “双重监测” 机制,使客户在疫苗生产过程中全程掌控水质状态,有效规避了因水质波动导致的生产风险,也体现了公司 “技术培训到售后维护” 的多方面服务体系。超纯水设备能去除水中的重金属络合物。东莞超纯水设备工厂
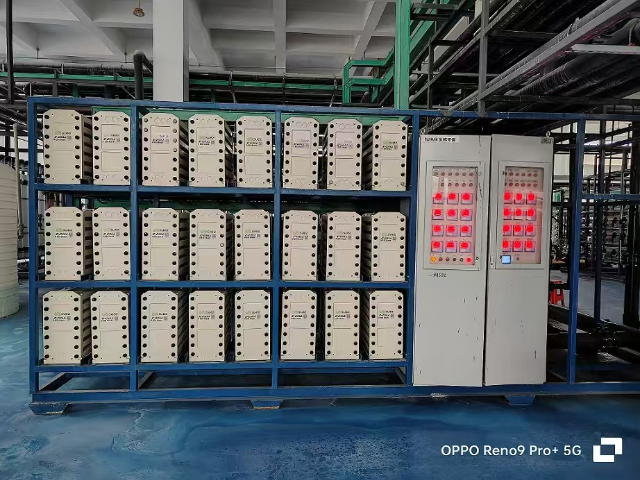
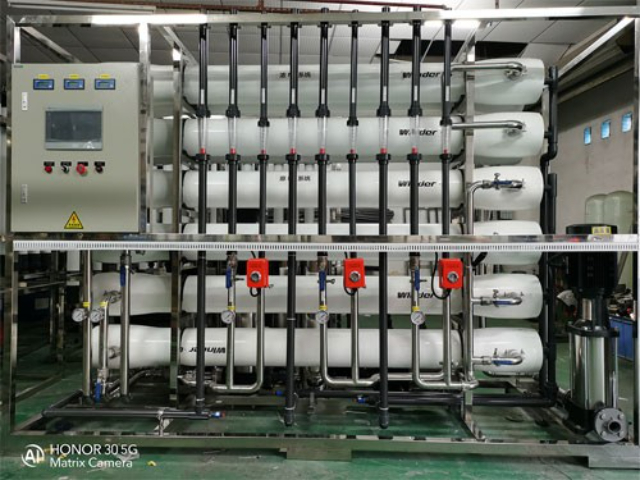
合鑫超纯水设备关键部件均采用国际品牌:反渗透膜选用美国陶氏(DOW)或日本东丽(TORAY),脱盐率≥;EDI模块采用美国Ionpure或德国西门子,产水稳定性强;水泵选用丹麦格兰富(GRUNDFOS),效率高、噪音低。所有部件经过严格测试,确保整机性能匹配。某客户曾对比不同品牌部件的设备,合鑫产品的膜元件寿命比行业平均水平长年,EDI模块故障发生率降低70%。光伏组件生产中的硅片切割、电池片清洗需使用超纯水,水质不良会导致硅片表面划伤或电池效率下降。合鑫为某光伏企业设计的60吨双级反渗透EDI系统,产水电阻率16MΩ・cm以上,颗粒度<μm,满足光伏级超纯水要求。设备还配备了自动加药装置,根据原水水质变化实时调节阻垢剂投加量,防止膜元件结垢。该项目运行3年来,硅片清洗良率从96%提升至,年减少次品损失120万元。 东莞超纯水设备工厂超纯水设备能有效去除水中的硝酸盐。
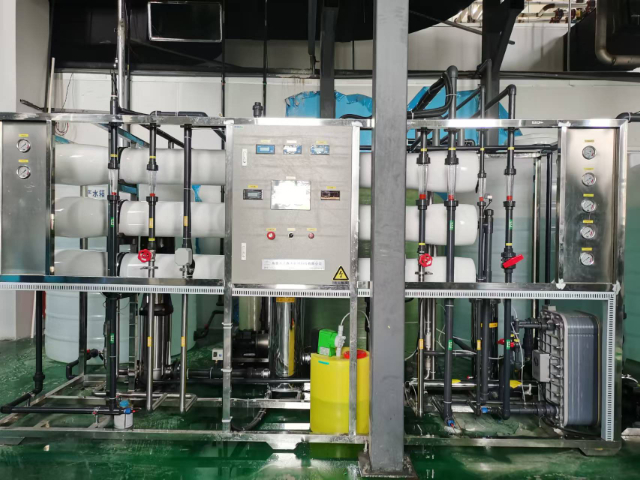
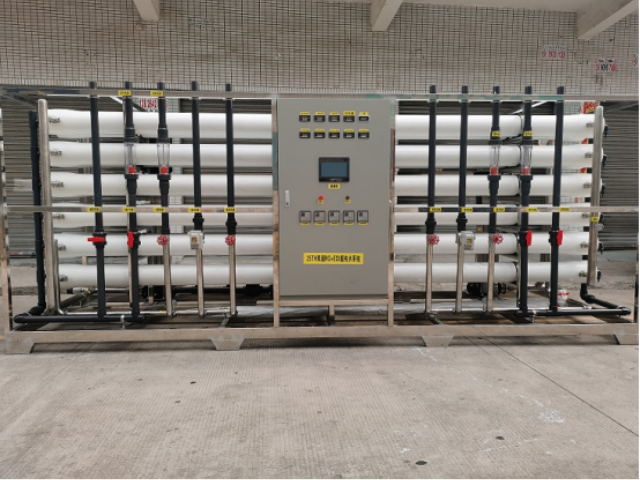
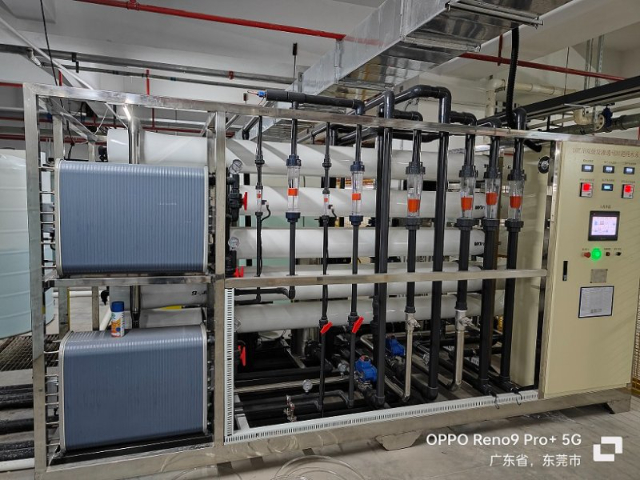
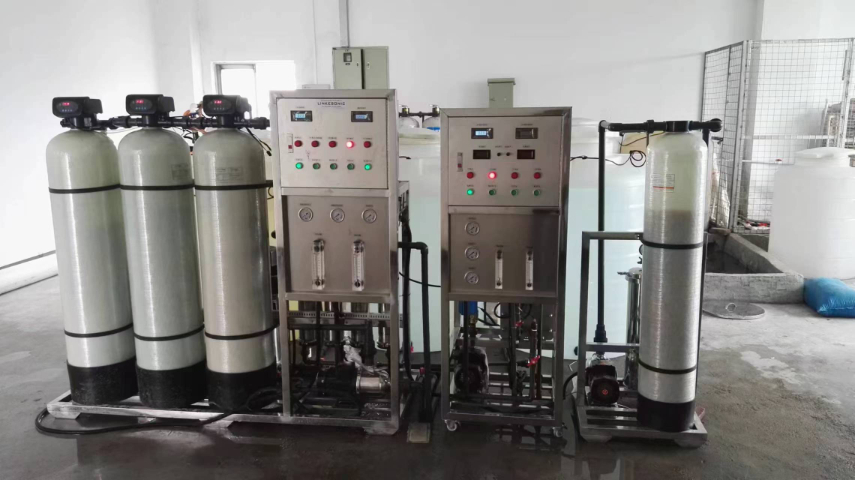
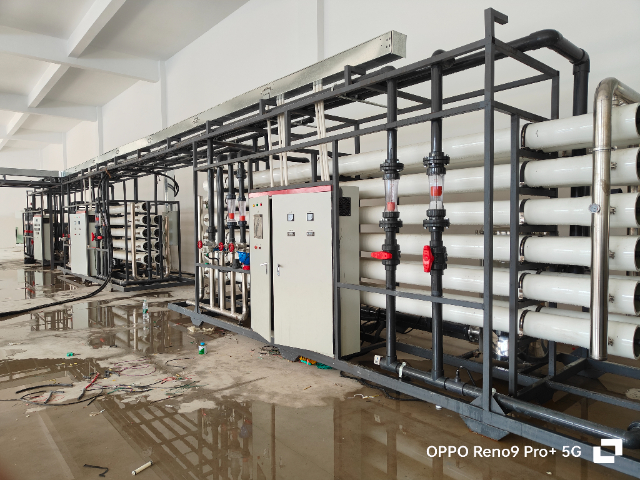
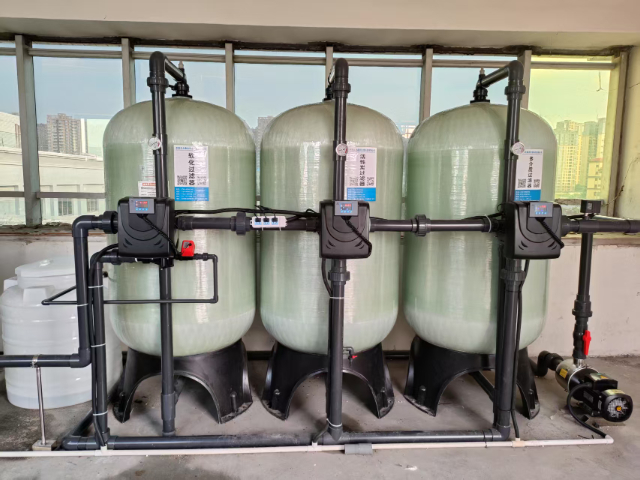
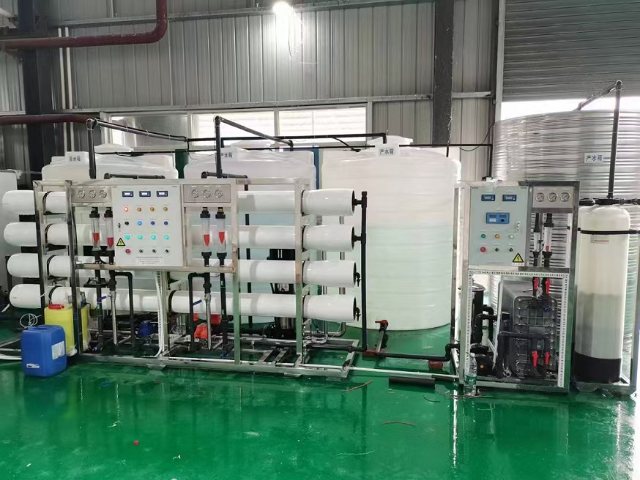
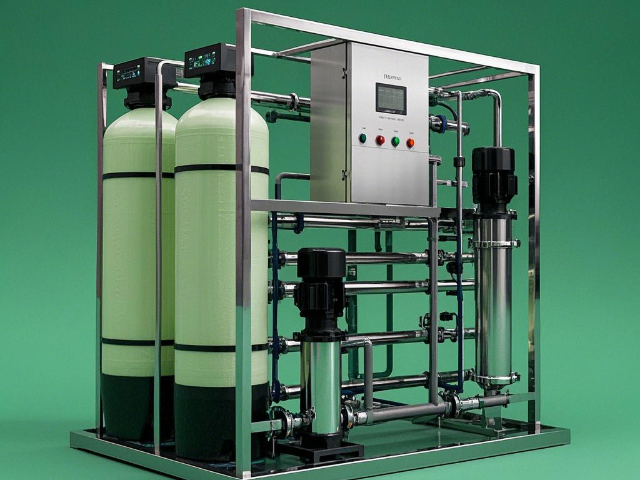
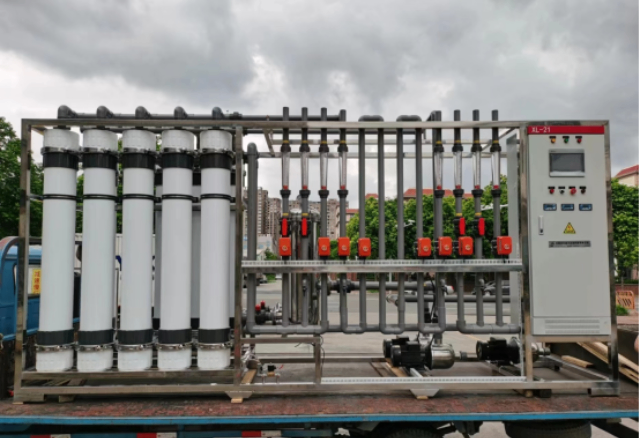
合鑫超纯水设备在设计上充分考虑了用户的实际需求和操作便利性。设备采用了一体化集成设计,将预处理系统、反渗透系统、EDI系统和控制系统集成在一个紧凑的框架内,占地面积小,安装调试方便。控制系统采用了先进的PLC可编程控制器和人机界面,能够实时监控设备的运行状态,自动调节各项参数,并具备故障报警和自动保护功能。用户可以通过远程监控系统随时随地查看设备的运行情况,实现了智能化管理,提高了设备的运行效率和可靠性。随着环保意识的不断增强,超纯水设备的环保性能也成为用户关注的重点。合鑫公司的超纯水设备在运行过程中产生的废水较少,且废水经过处理后可达到排放标准,减少了对环境的污染。同时,设备采用了节能型电机和变频器,降低了能源消耗,符合国家节能减排的政策要求。此外,公司还致力于研发新型环保材料和工艺,不断提高设备的环保性能,为可持续发展做出了积极贡献。
垃圾渗透液处理设备与超纯水设备的协同应用,是实现垃圾处理厂水资源循环利用的创新方案。垃圾渗透液成分复杂,含有高浓度有机物、氨氮等污染物,经处理达标后可作为超纯水设备的原水,实现 “废水变资源”。东莞市合鑫水处理科技有限公司设计的垃圾渗透液处理设备采用 “预处理 + 生化处理 + 膜分离” 工艺,将渗透液处理至 COD≤100mg/L、氨氮≤15mg/L 后,送入超纯水设备进一步净化。某垃圾处理厂采用该方案后,每年可回收利用水资源 10 万吨,节约新鲜水成本 50 万元,同时减少废水排放 10 万吨,实现了经济效益与环境效益的双赢,也体现了公司 “废水处理与超纯水制备” 的综合技术能力。超纯水设备的维护成本低,经济实用。
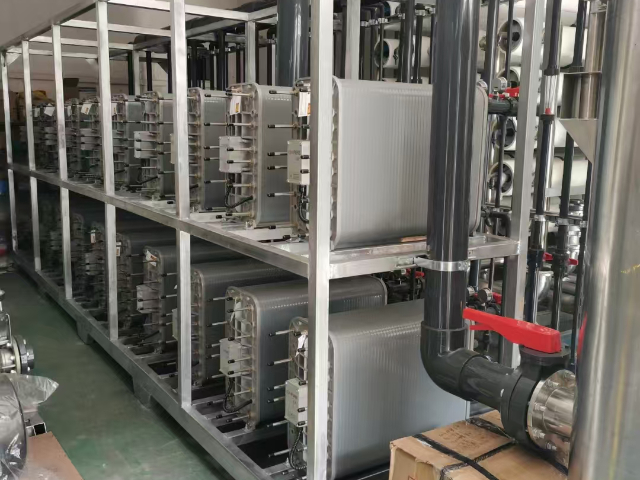
食品饮料生产中的配料用水、瓶胚清洗需使用高纯度水,合鑫为某饮料企业设计的30T/H超纯水系统,采用“预处理+双级RO+紫外线杀菌”工艺,产水符合GB17324-2013《饮用纯净水卫生标准》,电导率<10μS/cm,微生物<10CFU/ml。设备配备CIP自动清洗系统,定期对管道和水箱进行循环消毒,避免生物膜滋生。该企业使用后,饮料口感稳定性提升,保质期内的微生物超标率降为0。选择超纯水设备需考虑三大要素:一是产水水质,根据行业标准确定电阻率、TOC等指标;二是产水量,需预留20%的余量应对未来扩产;三是原水水质,高硬度或高有机物水源需加强预处理。合鑫提供水质检测和选型咨询服务,某光电企业在合鑫建议下,将原计划的10T/H设备升级为15T/H,并增加UF超滤预处理,避免了因原水波动导致的水质不稳定,后期扩产时无需更换设备,节省投资30万元。 超纯水设备的在线监测,实时反馈水质。东莞超纯水设备工厂
超纯水设备可根据用水需求灵活启停。东莞超纯水设备工厂
在氢燃料电池生产这一新兴领域,合鑫精确把握行业需求,为某氢能源企业定制 15T/H 超纯水系统。针对极板清洗用水对电阻率(≥16MΩ・cm)和氯离子含量(<0.5ppb)的严苛要求,设备采用 “UF 超滤 + 双级 RO+EDI + 脱氯树脂” 组合工艺。经第三方检测,产水氯离子含量低至 0.2ppb,完全满足质子交换膜燃料电池(PEMFC)的生产标准。此外,设备还特别配备氢气泄漏检测装置,通过高精度传感器实时监测环境中的氢气浓度,一旦超标立即报警并启动应急处理程序,确保在氢能源车间的安全运行。该设备投用后,助力客户燃料电池的发电效率提升 3%,产品竞争力明显增强。东莞超纯水设备工厂
文章来源地址: http://huanbao.chanpin818.com/ysclsb/gcszqsb/deta_37789525.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。