 [VIP第1年] 指数:3

凭借过硬的技术实力与产品质量,合鑫超纯水设备顺利通过 CE、UL 等多项国际认证,成功打开国际市场,产品远销东南亚、中东等地区。针对海外客户的不同需求,设备在设计上充分考虑当地实际情况,不*可适配 220V、380V、415V 等多种电压标准,还提供英语、阿拉伯语等多语言操作界面,方便客户使用。在某泰国电子厂采购的 60T/H 双级反渗透 EDI 设备项目中,合鑫根据当地高硬度水源特点,优化预处理工艺,增加石灰软化和弱酸阳离子树脂处理环节,有效解决了结垢问题,设备运行稳定,产水水质完全满足客户生产需求,赢得了海外客户的高度认可,进一步提升了合鑫品牌的国际影响力。超纯水设备能有效降低水中的颗粒数。东莞全套超纯水设备
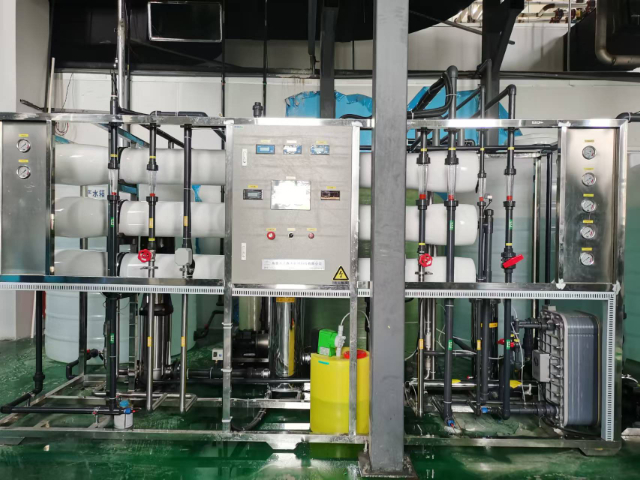
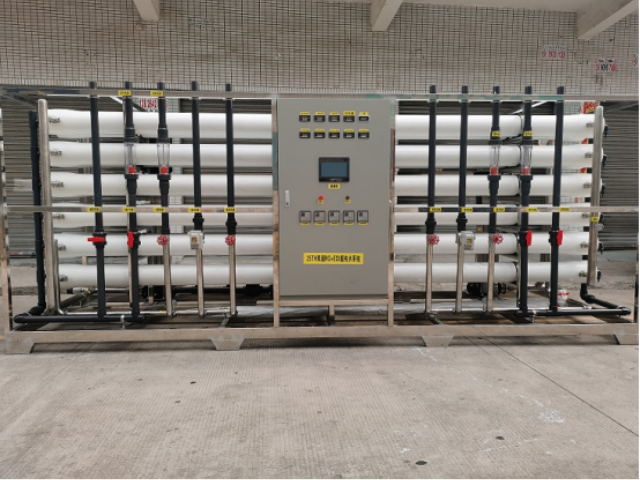
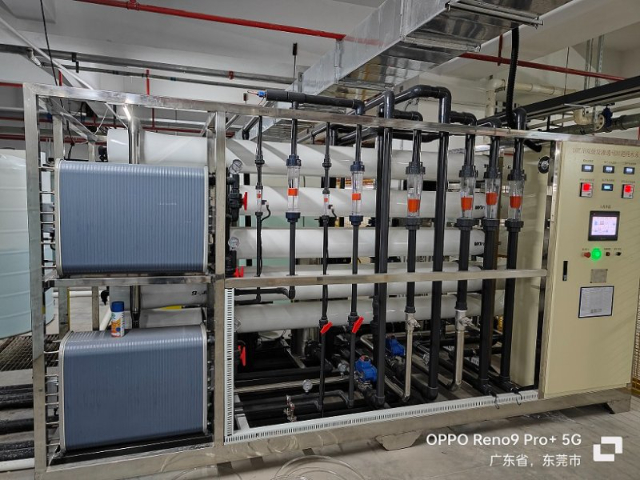
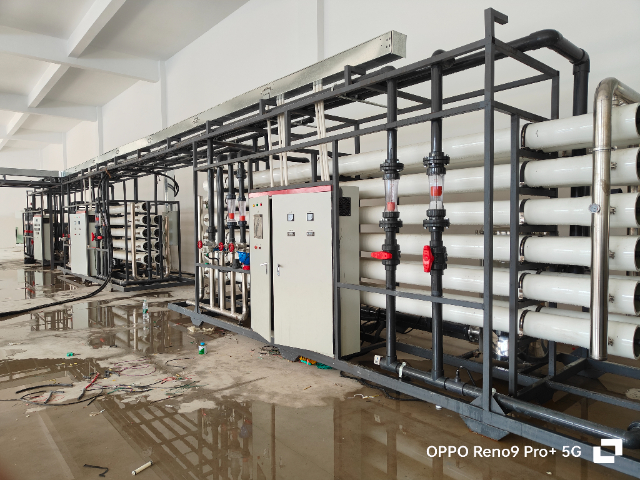
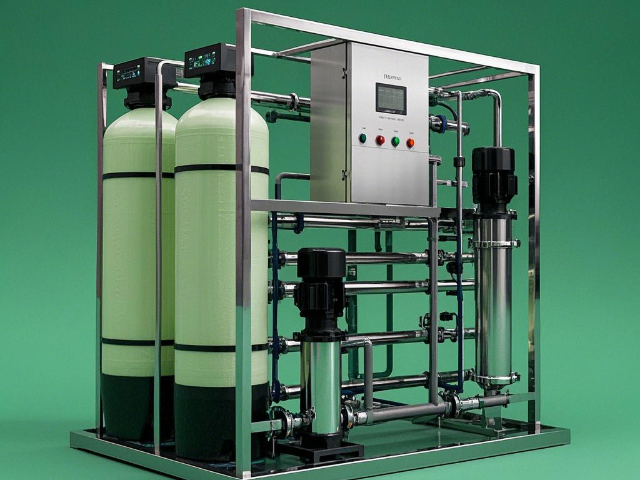
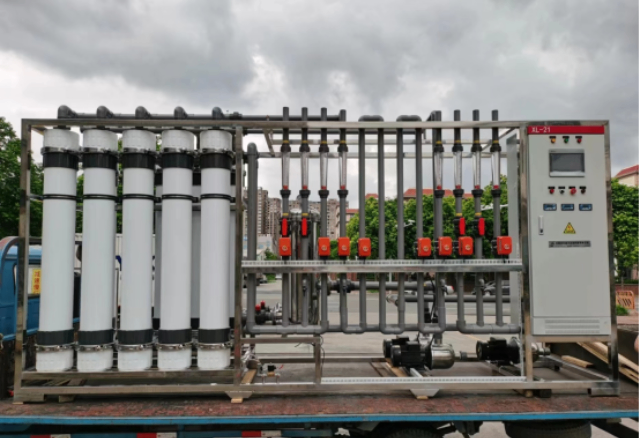
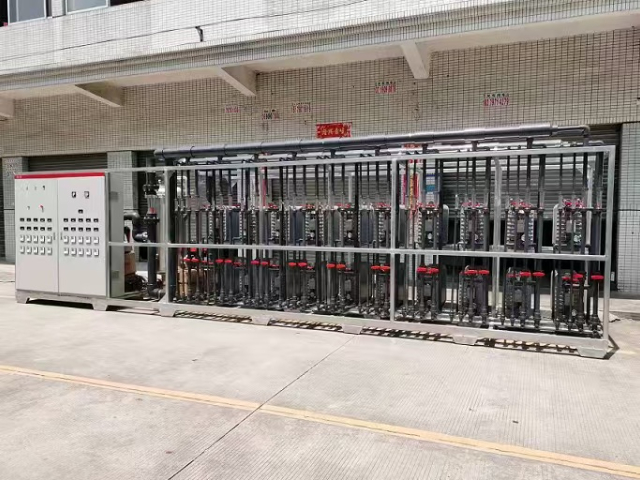
合鑫水处理的超纯水设备以反渗透(RO)+EDI(电去离子)技术为重点。反渗透膜孔径达 0.0001μm,可截留水中 99.9% 的无机盐、有机物、细菌等杂质,通过高压泵推动水分子穿透膜层,形成初步纯化水。EDI 模块则利用电场作用,使离子通过离子交换膜迁移,同时通过水电解产生 H + 和 OH - 再生树脂,无需化学药剂即可将水电阻率提升至 18.2MΩ・cm 以上。这种组合技术突破了传统混床树脂需频繁再生的局限,实现连续稳定产水,尤其适用于对水质要求严苛的电子芯片清洗、 pharmaceutical 制剂等场景。东莞超纯水设备批发厂家超纯水设备能有效去除水中的热源物质。
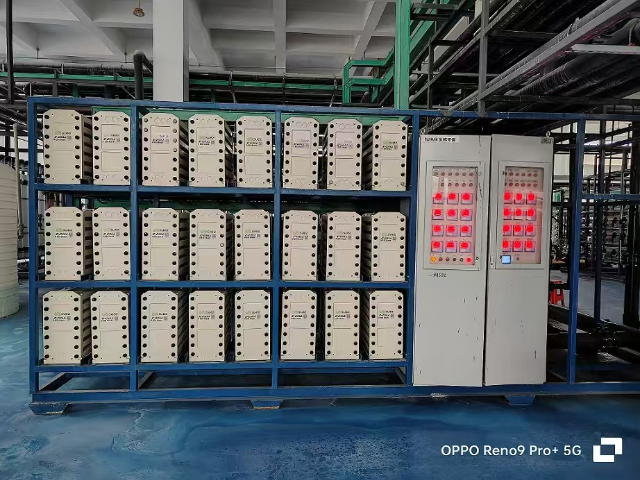
合鑫超纯水设备相比传统工艺,环保优势明显:以10T/H设备为例,每年减少酸碱使用量50吨,避免了化学废液对土壤和地下水的污染;采用EDI技术后,浓水可直接排放(电导率<100μS/cm),无需中和处理;设备运行噪音<65dB,符合工业场所噪音标准。某化工园区使用合鑫设备后,因环保改进获得绿色工厂认证,享受税收减免政策,年节约成本15万元。合鑫超纯水设备凭借稳定性能获得客户认可。深圳某半导体封装企业评价:“合鑫设备产水水质长期稳定在17MΩ・cm以上,从未因水质问题导致芯片不良,售后服务响应速度比同行0%。”东莞某新能源电池企业反馈:“设备能耗比招标时承诺的还低12%,年电费节约超10万元,超出预期。”这些评价已形成案例集,成为公司市场拓展的重要支撑。
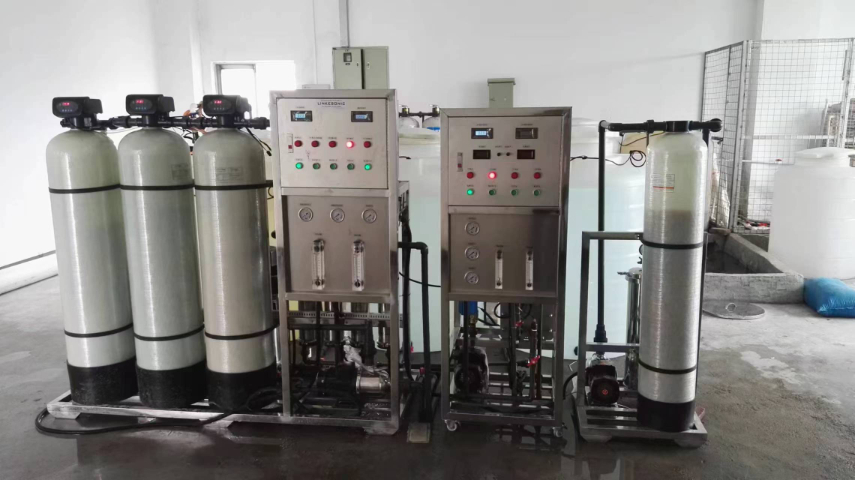
超纯水设备在食品饮料行业的应用,主要用于产品配料、包装清洗等环节,水质需符合《生活饮用水卫生标准》且进一步去除有机物和微生物。东莞市合鑫水处理科技有限公司针对食品行业设计的超纯水设备采用 “超滤 + 反渗透” 工艺,超滤去除水中的细菌、胶体,反渗透去除溶解盐和有机物。某饮料厂采用该设备后,其果汁饮料的保质期从 6 个月延长至 9 个月,微生物超标率降至零,充分证明了水质对食品质量的重要性,也体现了公司 “服务多行业” 的技术适配能力。超纯水设备可提升电子元件的良品率。
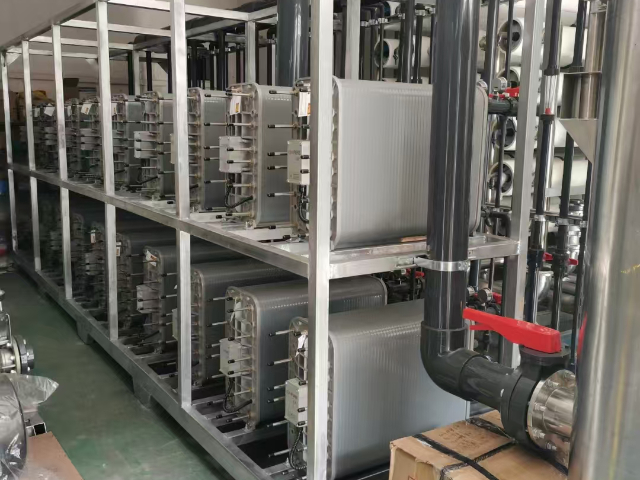
超纯水水质需从电阻率、TOC、微生物、颗粒度等多维度衡量。合鑫设备产水电阻率可达Ω・cm(25℃),接近理论纯水极限;TOC控制在10ppb以下,满足SEMICON国际标准;微生物通过在线杀菌控制在5CFU/100ml;颗粒度(≥μm)<100个/ml。这些指标通过德国WTW在线仪表实时监测,数据存储周期达5年,可满足客户审计追溯需求。某显示面板企业验收时,第三方检测数据与设备显示值偏差小于3%。合鑫可根据客户行业特性定制解决方案:针对高硬度水源地区(如北方),预处理阶段增加石灰软化+弱酸阳离子树脂,降低反渗透膜结垢风险;针对高有机物含量水源(如地表水),增加活性炭吸附+UF超滤预处理,确保RO膜进水SDI<3;针对海岛等海水环境,推出海水淡化超纯水设备,脱盐率达。某沿海制药厂采用定制化设备后,产水水质稳定达标,克服了传统设备在高盐环境下的运行难题。 超纯水设备采用节能技术,降低能耗。东莞商用超纯水设备
它能高效去除水中几乎所有杂质,水质超纯。东莞全套超纯水设备
超纯水设备的智能化诊断系统是快速解决设备故障的创新技术,东莞市合鑫水处理科技有限公司在设备中融入 AI 诊断功能。系统通过分析设备运行参数(如压力差、流量、电阻率等)的变化趋势,提前预警可能出现的故障(如膜污染、泵故障等),并给出维修建议。某电子厂的超纯水设备在运行中,系统提 天预警反渗透膜污染,技术团队及时进行清洗,避免了设备停机,减少生产损失 5 万元。这种 “预防性维护” 模式,充分体现了公司 “技术为先,服务为本” 的发展理念。东莞全套超纯水设备
文章来源地址: http://huanbao.chanpin818.com/ysclsb/gcszqsb/deta_37685998.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。