 [VIP第1年] 指数:3

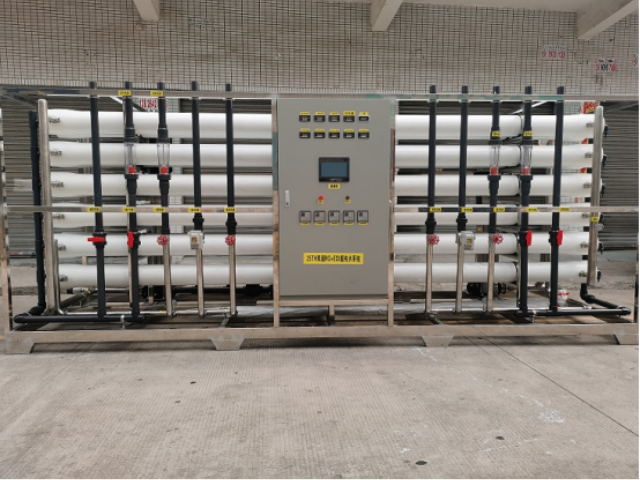
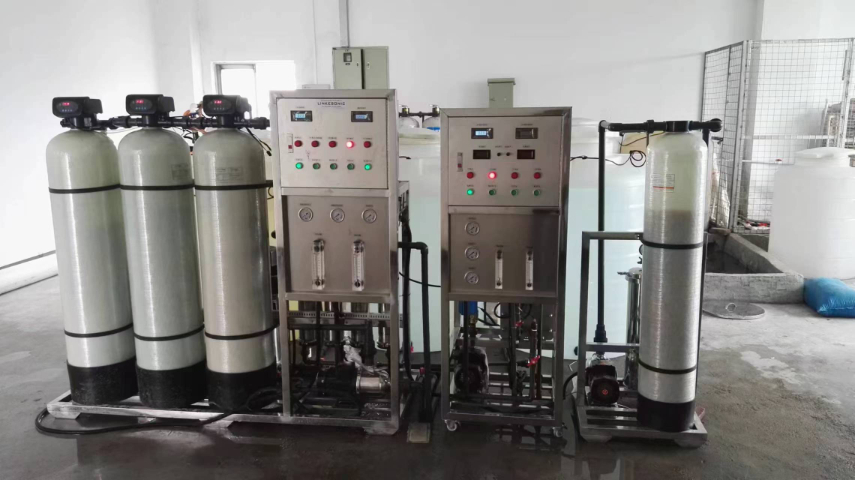
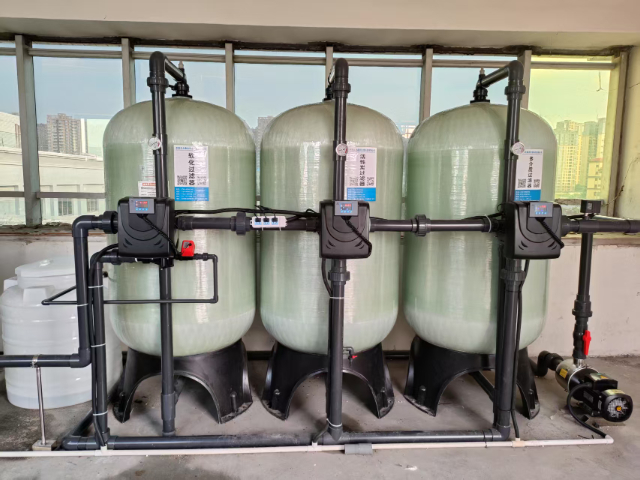
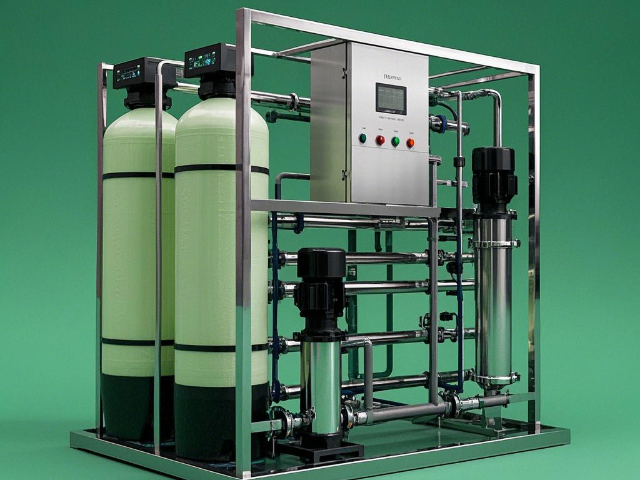
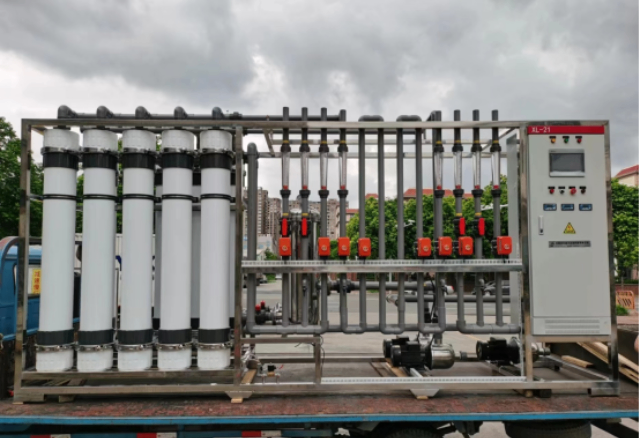
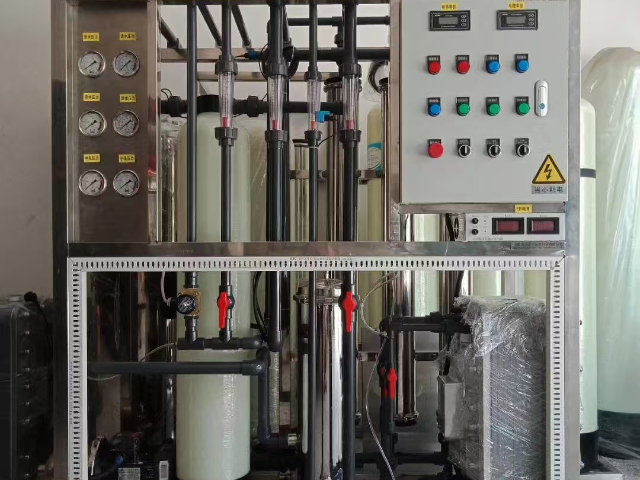
超纯水设备在食品饮料行业的应用,主要用于产品配料、包装清洗等环节,水质需符合《生活饮用水卫生标准》且进一步去除有机物和微生物。东莞市合鑫水处理科技有限公司针对食品行业设计的超纯水设备采用 “超滤 + 反渗透” 工艺,超滤去除水中的细菌、胶体,反渗透去除溶解盐和有机物。某饮料厂采用该设备后,其果汁饮料的保质期从 6 个月延长至 9 个月,微生物超标率降至零,充分证明了水质对食品质量的重要性,也体现了公司 “服务多行业” 的技术适配能力。超纯水设备的预处理系统,保障后续处理效果。东莞超纯水设备厂家
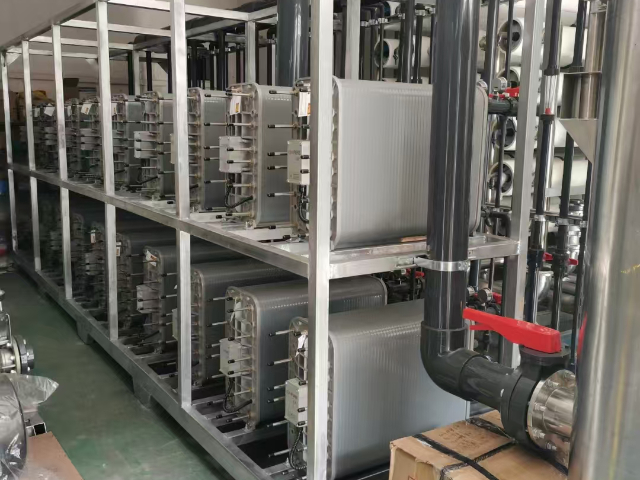
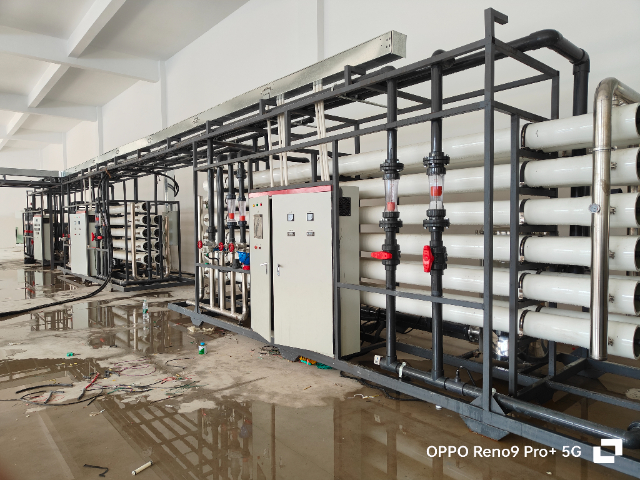
超纯水设备的产水流量稳定性对工业生产至关重要,东莞市合鑫水处理科技有限公司通过精确设计确保流量稳定。采用变频恒压供水系统,根据用户用水量实时调节水泵转速,使产水压力波动控制在 ±0.02MPa 以内;同时配备高位水箱,当设备产水量波动时,水箱可起到缓冲作用,保证用户端用水稳定。某液晶面板厂采用合鑫的超纯水设备后,其清洗工序的用水量始终稳定在设定值 ±5% 以内,避免了因水量波动导致的面板清洗不均匀问题,产品良率提升 2%,充分体现了公司 “定制化方案设计” 的技术优势。东莞超纯水设备加工超纯水设备的控制系统智能可靠。
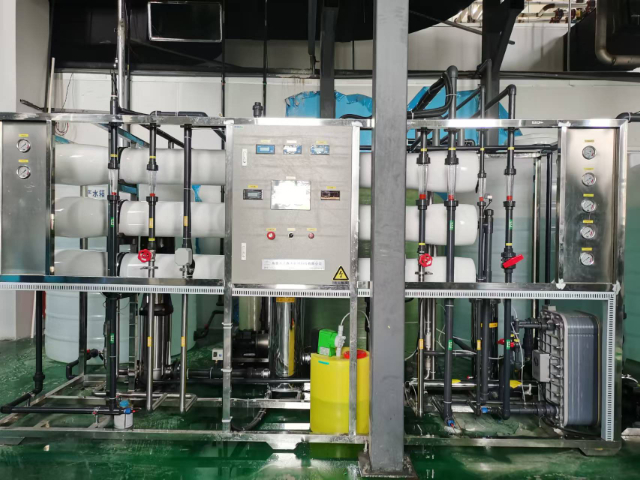
超纯水设备的维护保养是确保设备长期稳定运行的关键,东莞市合鑫水处理科技有限公司为客户提供多方面的维护服务。维护内容包括:定期更换过滤器滤芯、检查膜元件性能、清洗 EDI 模块、校准在线监测仪表等;同时制定《维护手册》,明确每日、每周、每月的维护项目和标准。某医药企业的超纯水设备在合鑫的定期维护下,连续运行 5 年未出现重大故障,产水合格率始终保持 100%,较同行业平均水平延长了 2 年使用寿命,充分体现了公司 “技术培训到售后跟踪” 的全生命周期服务能力。
垃圾渗透液处理设备与超纯水设备的协同应用,是实现垃圾处理厂水资源循环利用的创新方案。垃圾渗透液成分复杂,含有高浓度有机物、氨氮等污染物,经处理达标后可作为超纯水设备的原水,实现 “废水变资源”。东莞市合鑫水处理科技有限公司设计的垃圾渗透液处理设备采用 “预处理 + 生化处理 + 膜分离” 工艺,将渗透液处理至 COD≤100mg/L、氨氮≤15mg/L 后,送入超纯水设备进一步净化。某垃圾处理厂采用该方案后,每年可回收利用水资源 10 万吨,节约新鲜水成本 50 万元,同时减少废水排放 10 万吨,实现了经济效益与环境效益的双赢,也体现了公司 “废水处理与超纯水制备” 的综合技术能力。电子芯片制造依赖超纯水设备提供纯净水源。
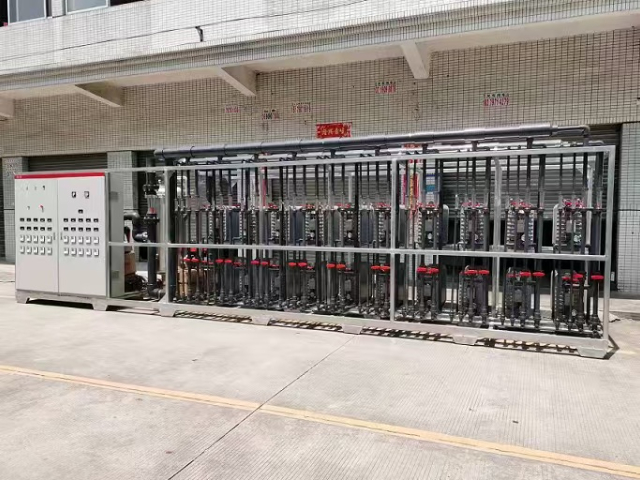
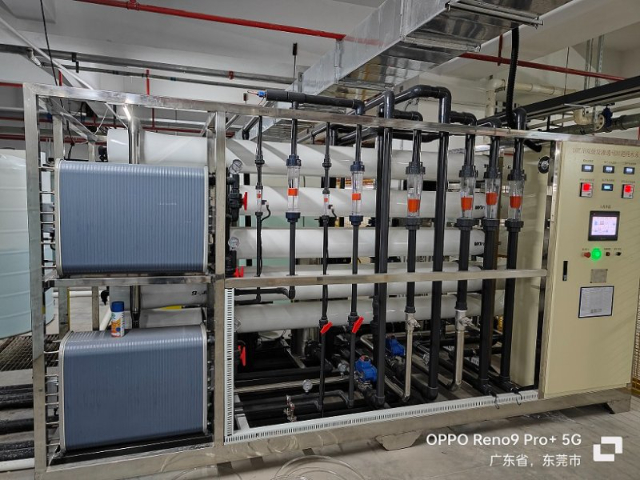
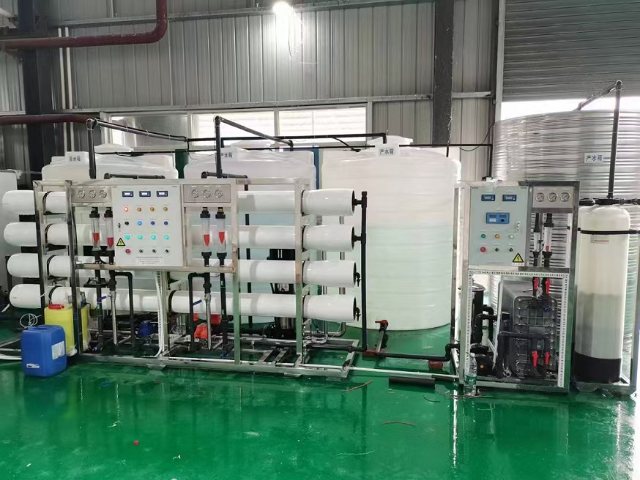
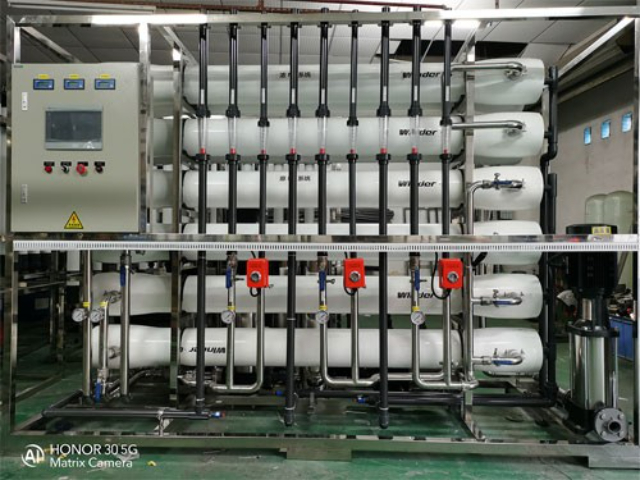
超纯水设备的自动化控制系统是提升运行效率的关键,东莞市合鑫水处理科技有限公司采用 PLC + 触摸屏控制系统,实现设备全自动化运行。系统可自动完成原水进水、预处理、反渗透、EDI 等全流程操作,并记录设备运行参数(如产水量、压力、水质等),生成日报表、月报表,便于客户追溯管理。在为某光伏企业设计的 100 吨双级反渗透 EDI 超纯水设备中,合鑫还增加了远程监控功能,管理人员可通过手机 APP 查看设备运行状态,远程调节参数,实现无人值守。这种智能化设计使设备运行效率提升 20%,人力成本降低 30%,充分彰显了公司 “技术创新” 的发展理念。超纯水设备的膜组件性能关键,决定水质。东莞超纯水设备现货
超纯水设备能去除水中的重金属络合物。东莞超纯水设备厂家
超纯水设备在生物医药行业的应用,对水质的微生物控制提出了较高要求,产水需符合《中国药典》中注射用水标准,即细菌内≤0.25EU/mL,总有机碳≤500ppb。东莞市合鑫水处理科技有限公司在为生物医药企业设计设备时,采用 “多介质过滤 + 反渗透 + EDI + 紫外线杀菌 + 终端超滤” 的全流程工艺,其中紫外线杀菌装置采用双波长(185nm+254nm)设计,既能杀灭微生物,又能分解水中的有机物;终端超滤膜孔径为 0.05μm,可截留细菌内。某疫苗生产企业采用该设备后,其注射用水的细菌内检测始终为阴性,总有机碳稳定在 100ppb 以下,为疫苗安全性提供了坚实保障,也体现了公司 “服务 30 + 行业” 的丰富经验。东莞超纯水设备厂家
文章来源地址: http://huanbao.chanpin818.com/ysclsb/gcszqsb/deta_37311667.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。