 [VIP第1年] 指数:3

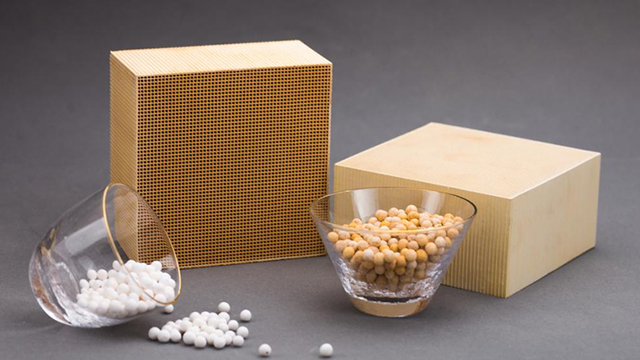
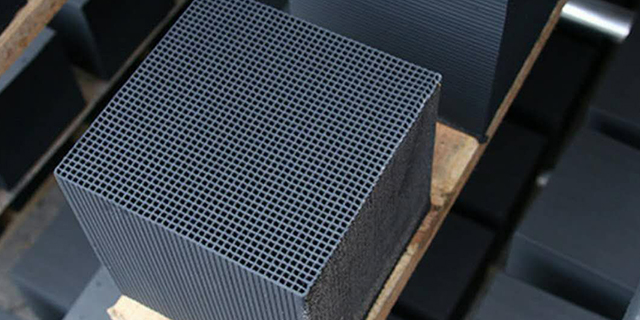
催化剂中毒是RCO日常运维中较需要警惕的问题,常见的中毒诱因包括废气中的硫、氯、磷以及硅酮类物质。这些杂质会和催化剂表面的贵金属活性位点发生不可逆的化学反应,生成稳定的盐类化合物,直接让催化剂失去催化活性。为了规避这类问题,企业需要在废气收集管道上加装在线气质监测模块,实时捕捉废气中的特征污染物浓度,同时在RCO前端设置活性炭吸附床作为应急防护单元,一旦检测到中毒类物质超标,立刻将废气切换到活性炭吸附支路,避免高浓度杂质直接冲击催化单元,较大程度延长催化剂的使用寿命。RCO催化燃烧技术在化工、印刷、涂装、制药等多个行业得到了普遍应用并取得了明显成效。上海碳钢RCO催化燃烧

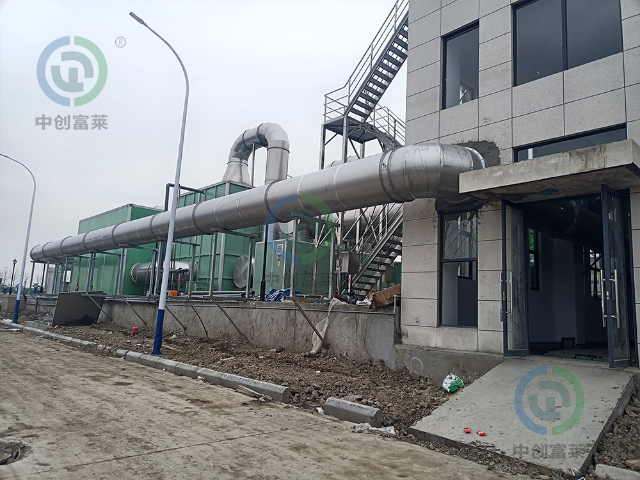
RCO催化燃烧系统的压力损失控制是设备设计的关键要点,专业的RCO设备通过优化腔体内部的气流导流结构,让废气在腔体内均匀分布,避免出现局部高速气流的情况,整套设备的总风阻可以控制在1500Pa以内。较低的系统风阻,意味着配套的引风机只需要很小的功率就能带动整个系统运行,大幅降低风机的用电能耗。很多劣质的RCO设备因为内部导流结构设计不合,气流分布不均,系统风阻超过3000Pa,不只风机的运行电费大幅增加,还很容易出现蓄热体局部被高速气流冲刷碎裂的问题,大幅缩短设备的整体使用寿命。上海碳钢RCO催化燃烧在化工行业中,碳钢RCO催化燃烧装置被普遍应用于制药、农药、染料等生产过程中的废气处理。
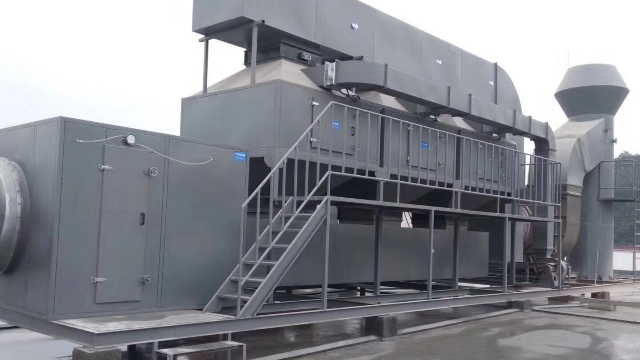
在环保投入日益增加的当下,企业不只关注废气处理的效果,更看重设备的运行成本。RCO催化燃烧设备在节能降耗方面的表现,堪称行业。通过蓄热系统的高效换热,设备能够回收95%以上的反应热量,使得废气浓度达到2000mg/m³以上时,即可实现自热运行,无需额外消耗燃料。即使处理低浓度废气,其能耗也只为传统直接燃烧法的1/5左右。某电子企业的RCO系统运行数据显示,处理10000m³/h的废气,每天只需消耗天然气不足100立方米,年节约能源费用超过80万元。此外,RCO设备的催化剂使用寿命可达3-5年,日常维护只需定期清理蓄热体、检查催化剂活性,维护成本远低于活性炭吸附等需要频繁更换耗材的技术。
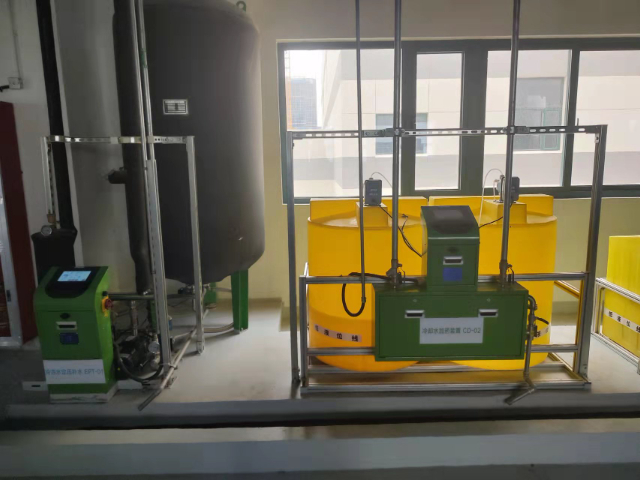
RCO催化燃烧设备的自动控制系统已经实现了全流程无人值守运行,整套系统搭载的PLC触控屏,可以实时展示各个腔体的温度、风压、废气浓度、阀门状态等数十项运行参数。系统内置的智能温控算法,可以根据实时进入的废气浓度,自动调节电加热模块的输出功率,在保证催化反应温度稳定的前提下,尽可能降低电能消耗。同时系统还自带故障自诊断功能,一旦出现阀门故障、温度异常等问题,会立刻在屏幕上弹出故障提示,同步推送报警信息到运维人员的手机端,不需要专人24小时现场值守,就能保证设备长期稳定运行。相比传统的废气处理设备,RCO催化燃烧设备的运行成本可降低30%以上。
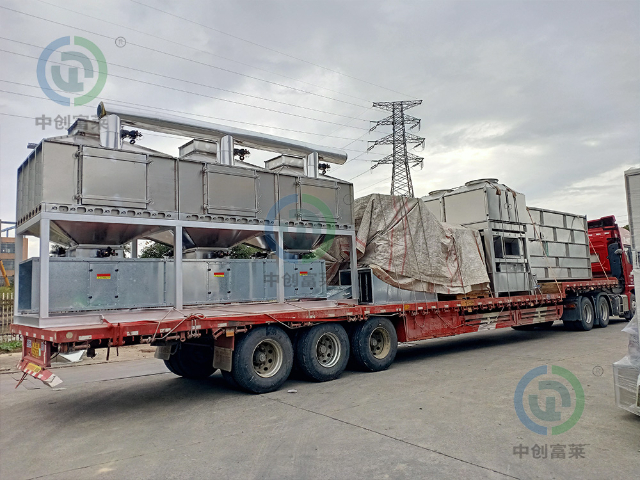
家具制造行业的喷漆、烘干废气,含有大量的漆雾、苯系物和VOCs,这类废气风量较大,浓度中等,还混杂有少量的木质粉尘。适配家具行业的RCO催化燃烧系统,前端专门设置了多级干式过滤+沉降仓的组合预处理单元,先将木质粉尘和漆雾颗粒100%拦截下来,避免这些固体杂质进入蓄热体内部造成孔道堵塞。经过预处理后的废气进入RCO系统,在催化剂的作用下低温分解有机污染物,处理后的洁净废气可以将余热回用到家具烘干房,替代原本的电加热或者蒸汽加热,不只帮助家具企业实现VOCs达标排放,还能大幅降低烘干工序的能源消耗,提升企业的生产效益。碳钢RCO催化燃烧设备几乎可以处理所有的烃类有机废气及恶臭气体,适合处理的VOCs浓度范围广。上海碳钢RCO催化燃烧
RCO催化燃烧设备实现了自动化控制,简化了操作流程,减少了人工干预,提高了工作效率。上海碳钢RCO催化燃烧
RCO催化燃烧设备的烟囱排气温度通常可以控制在100℃以下,这是因为大部分的反应热量都被蓄热体回收用来预热新进的低温废气。这种低排气温度的特性,不只大幅降低了系统的整体热损失,提升了能源利用效率,还避免了高温排气直接排入大气造成的热岛效应。同时低温排气不需要做额外的耐高温烟囱防腐处理,烟囱的材质可以选用普通的碳钢或者PP材质,大幅降低了设备的配套投资成本。部分对排气温度有特殊要求的工况,还可以在排气端加装简易的气水换热器,进一步回收排气中剩余的少量余热,用来加热生产用的生活热水,实现余热的梯级利用。上海碳钢RCO催化燃烧
文章来源地址: http://huanbao.chanpin818.com/qthbsb/deta_39401588.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。