 [VIP第1年] 指数:3

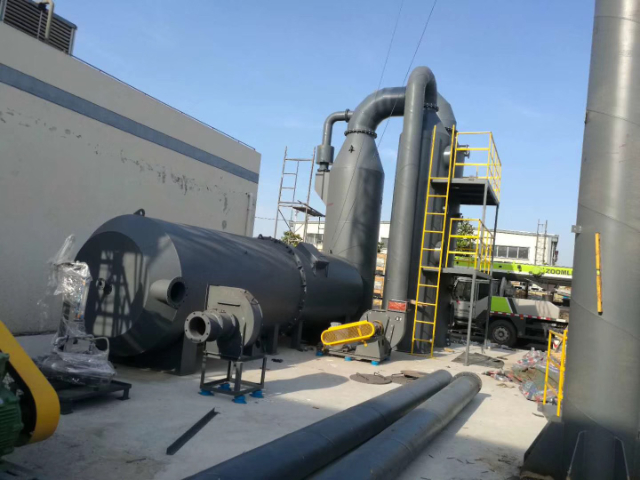
卧式废液焚烧炉采用间歇式运行设计,适配生产工序分段、废液产出不连续的中小型化工、医药加工厂区,设备启停流程简化,无需全天持续保持高温运转。厂区只在生产时段产出废液,设备可在投料时段启动升温,废液处置完成后降低炉膛温度维持待机状态,无需持续补给大量辅助燃料,控制非生产时段能源消耗。炉体内部加长燃烧室,搭配大口径双流体雾化喷头,短时间内可集中处置批量废液,雾化系统可间歇启停,无废液进料时自动关闭雾化管路,切断废液供给,避免空喷造成炉膛积液。安全连锁逻辑适配间歇启停工况,每次点火前自动置换炉膛内部积存可燃烟气,多次点火失败会锁定燃烧系统,杜绝人工重复点火带来的安全隐患。后端配套小型余热回收换热器,废液焚烧阶段产出的热量可储存供给厂区小型清洗工序,停机待机阶段换热器停止换热,减少热量流失。整套设备自动化程序设置多组定时启停方案,匹配企业每日分段生产节奏,无需人工现场值守开关设备。江苏昊都环保针对间歇产废客户优化炉膛保温结构,减缓待机阶段温度下降速度,缩短再次投料升温时长,适配精细化工实验室、小型医药中间体加工厂废液处置需求。市政固废焚烧炉适配园区、厂区日常可燃垃圾,残渣体积缩减幅度可观便于清运。云南废气焚烧炉方案

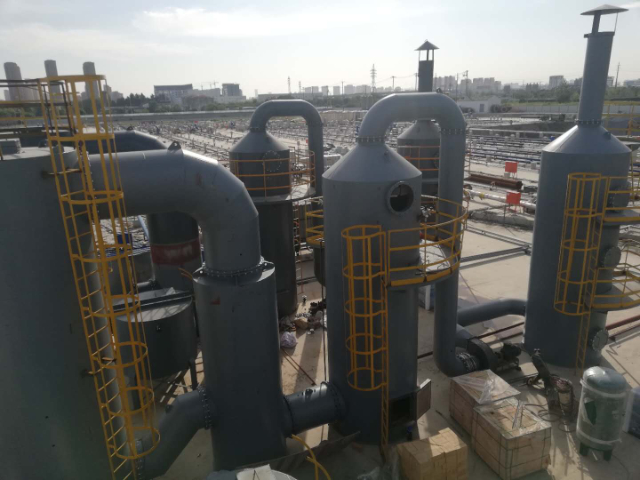
催化氧化焚烧炉依托贵金属催化剂改变有机废气氧化反应路径,降低反应所需起燃温度,常规运行温度维持 250 至 300℃区间,对比直燃式焚烧设备能够缩减燃料消耗。废气先通过换热构件吸收净化后烟气热量完成预热,再流经催化剂床层发生无焰氧化反应,有机组分转化为二氧化碳与水,反应释放的热量可回流预热新进废气,形成热量循环利用。该设备构造紧凑,占用场地面积偏小,自动化调控模块可实时监测催化床层温度、废气浓度、风机风量,自动调节补燃燃料供给量。设备适配低杂质、无硫磷卤素组分的有机废气,常见应用于喷漆房烘干废气、印刷低浓度尾气、脱附浓缩后的富集废气。运行过程无明火高温锋面,设备整体噪音数值偏低,炉膛内部温度分布均匀,减缓炉体耐火材料损耗速度。整套装置分为全自动、半自动两种操控模式,全自动实现吸附、脱附、催化燃烧全流程自动切换,半自动只管道切换环节手动操作,其余工序自动运行。江苏昊都环保将催化焚烧炉与吸附浓缩单元组合,形成一体化低浓度废气治理装备,搭配耐腐蚀喷淋预处理塔,提前过滤废气内杂质,延长催化剂使用周期,适配家电、制鞋、包装印刷等多行业低风量、持续性废气排放场景。山东脱硫脱硝焚烧炉大概价格多少江苏昊都环保联合高校开展焚烧设备研发,针对不同行业废弃物调整炉体结构设计。

江苏昊都环保各类焚烧炉均搭载 PLC 全自动控制系统,整合温度监测、风量调控、工序切换、安全连锁、故障报警多重功能,降低设备人工值守需求,保障整套装置长期平稳运转。控制系统实时采集炉膛各区域温度、进出口烟气氧含量、蓄热腔压差、风机运行频率、雾化压力等运行参数,在触控显示屏直观展示设备全部工况数据,操作人员可实时查看焚烧炉运行状态。针对不同炉型设置专属控制逻辑,RTO 设备自动管控蓄热腔换向吹扫时序,废液焚烧炉设置点火前置气体置换、熄火自动切断物料连锁程序,热解炉依据二燃室温度自动调节助燃风量与燃料供给。系统存储多组标准工况参数,切换不同废料、废气物料时可一键调取对应调控方案,无需重新手动调试各项参数。设备出现超温、风机故障、火焰熄灭、药剂液位偏低等异常情况时,系统自动执行安全保护动作,同步触发声光报警,留存故障记录便于后期检修排查。电控柜选用耐温、防潮电气元件,适配厂房、户外设备平台安装环境,整套控制线路做防腐、防护处理,可长期适配化工、危废处置等腐蚀性工况场地,同时支持远程数据读取,便于运维人员掌握设备长期运行数据。
同向式危废回转窑焚烧炉内部物料与燃烧烟气走向保持一致,是危废处置项目选用较多的回转窑品类,窑体进料端、出渣端配备多重密封闭风构件,炉膛全程维持负压状态,阻挡有害烟气、异味向外部泄漏,密闭性能优于逆向式结构。物料从窑体进料口缓慢向前输送,在移动过程中逐步烘干、热解、气化,产生的可燃烟气同步向窑体出料端流动,延长烟气在高温区间停留时长,提升有机物分解比例。窑体外部传动机构运转平稳,耐火内衬分段浇筑,局部损坏可单独拆卸更换,养护成本可控;窑体配套改良型二燃炉,烟气进入二燃室补风高温燃尽,同步完成灰渣破碎、锁风密封,减少残渣内部可燃组分留存。设备适配固体危废、粘稠污泥、桶装废液协同处置,物料无需精细破碎预处理即可投入窑体,对废料含水率、外形尺寸包容度较高。整机年稳定运转时长可达九成,配套连续式出渣装置,减少人工清渣操作频次,后端串联急冷塔、洗涤塔、吸附塔多级尾气净化单元,完整处理焚烧烟气内酸性物质、粉尘、微量有机组分。江苏昊都环保同向回转窑可依据危废处置中心日均处理总量定制窑体长度、直径、倾斜角度,配套天然气、柴油双燃料燃烧器,适配不同厂区能源供给条件。高含盐碳化焚烧炉产出的盐渣经密闭收集,可输送至相关工序实现无机盐回收再利用。
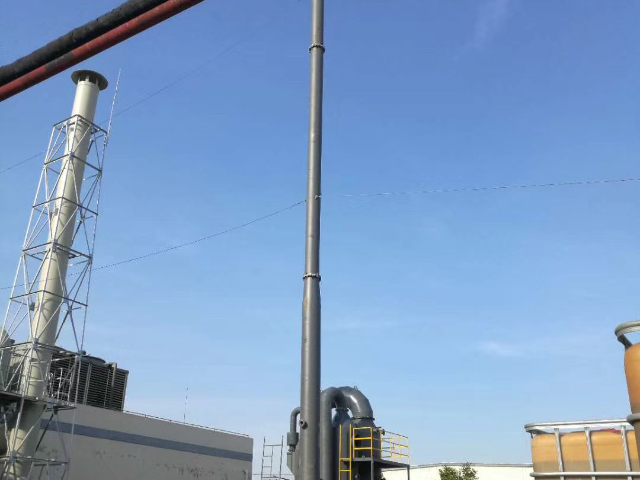
多工况复合焚烧炉可同步协同处理厂区产出有机废气、高浓度有机废液、少量固态污泥废料,一套设备覆盖多品类污染物处置需求,简化厂区环保设备整体布局,减少多套单独焚烧设备采购投入与场地占用。整套设备分区设置废气进气口、废液雾化进料口、固体污泥密闭投料仓,不同形态污染物分开进料,炉膛内部分区配风调控燃烧工况,废气、废液、污泥同步燃烧不会互相干扰燃烧充分程度。废气通入炉膛高温氧化分解,废液经双流体雾化喷头雾化后喷射入高温炉膛充分燃烧,固态污泥密闭送入炉膛分层热解燃尽,三类物料燃烧释放热量相互补给,平衡整套设备燃料消耗额度,单一物料热值偏低时依靠其余物料燃烧产热维持炉膛温度,减少辅助燃料补给频次。PLC 自控系统分开调控废气风机风量、废液雾化流量、污泥投料时序,依据三类物料实时进料量自动调节补风、补燃燃料供给,维持炉膛稳定高温区间;后端共用一套喷淋、除尘、余热回收尾气处理系统,统一处置三类物料燃烧产生的烟气,无需分设多套净化设备。江苏昊都环保可采集客户厂区废气、废液、污泥日均产出量、物料热值、腐蚀组分数据,定制复合焚烧炉炉膛分区结构、多进料配套构件,适配连续化综合化工生产厂区多污染物同步处置需求。三箱式 RTO 焚烧炉设置多组蓄热腔体,通过阀门切换实现废气连续不间断净化处理。上海废气焚烧炉方案
催化氧化焚烧炉依靠催化剂降低反应温度,减少升温所需能源,适配低浓度有机废气。云南废气焚烧炉方案
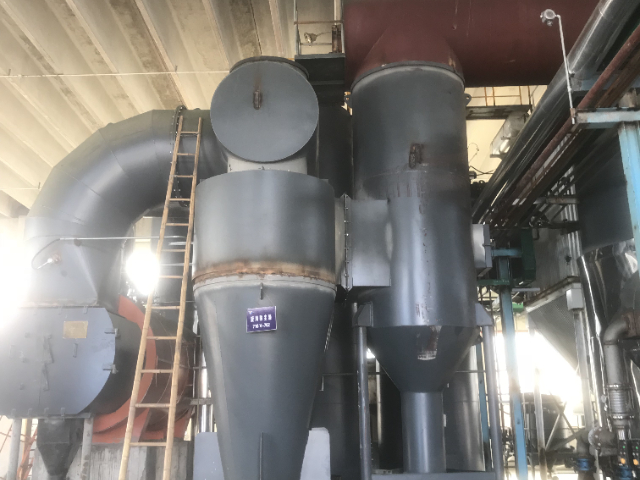
热解气化焚烧炉采用控氧燃烧模式,炉内供风量只为物料完全燃烧所需氧量的 20% 至 40%,物料自上而下形成烘干层、热解层、炭化层、燃烧层、燃烬层五层分区,逐层完成热量传递与物料分解。上层废料吸收下层燃烧释放热量完成干燥、大分子裂解,产生的可燃烟气输送至二燃室补风充分高温燃烧,废料内部氮元素多数转化为氮气,减少氮氧化物生成量。设备对大件固体废料适配度较好,物料无需破碎预处理即可投入炉内,燃烧阶段粉尘产出量偏少,降低后端除尘设备运行负荷。针对医疗废弃物设计单次密闭进料结构,减少操作人员与废料直接接触,降低卫生安全隐患,自动化系统可依据二燃室出口烟气温度调节燃烧器功率,达到设定工况后启动自动停炉程序。当废料热值达到 3000Kcal 以上时,设备可依靠物料自身热值维持燃烧,无需持续补充辅助燃料,二燃室中心温度稳定维持 1150℃,充分分解废料内传染性有害物质。设备建设周期较短,厂区占地规模适中,日常运维流程简单。江苏昊都环保生产的热解焚烧炉配套完整负压密封结构,搭配文丘里洗涤、填料吸收塔尾气处理单元,适配医疗处置中心、化工废渣处理站点、航空垃圾集中处置场地使用。云南废气焚烧炉方案
江苏昊都环保科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏昊都环保科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
文章来源地址: http://huanbao.chanpin818.com/qthbsb/deta_39028359.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。