 [VIP第1年] 指数:3

废液焚烧炉采用内部混合切向式低压雾化喷头,搭配整套防爆防护控制逻辑,兼顾雾化效果与设备运行安全,适配高浓度有机废液持续焚烧处置。喷头运行介质为低压空气或常温蒸汽,无需配套高压增压设备,管路、喷头承压数值偏低,管路破裂、喷头泄漏时不会高速喷射可燃废液,降低厂区火灾隐患;喷头内部废液、雾化介质混合腔体空间充裕,雾化液滴分散均匀,进入炉膛后快速完全燃烧,无未雾化废液滴落炉膛底部积聚形成可燃积液。整套雾化管路配套切断阀门、流量监测仪表,联动炉膛火焰检测安全连锁,炉膛熄火瞬间自动关闭废液输送阀门,停止废液雾化喷射,规避未燃烧废液持续进入炉膛积聚爆燃风险。喷头入口管路增设前置过滤装置,拦截废液内部固体杂质、无机盐结晶,防止喷头堵塞造成废液喷射不均、局部积液;雾化介质管路配备压力稳压阀,稳定雾化空气压力,保障雾化粒径长期保持均匀状态。喷头选用耐高温、耐酸碱腐蚀合金材质,炉膛高温烟气反向传导不会造成喷头高温变形损坏,单组喷头拆装更换无需排空整套废液管路,停机检修时长较短。江苏昊都环保针对高可燃废液工况,额外配套废液储罐氮气置换、液位监测防爆构件,完善整套废液雾化焚烧防爆防护体系。江苏昊都环保拥有标准化生产车间,可完成各类焚烧炉从加工制造到成套装配作业。湖南转窑焚烧炉设备

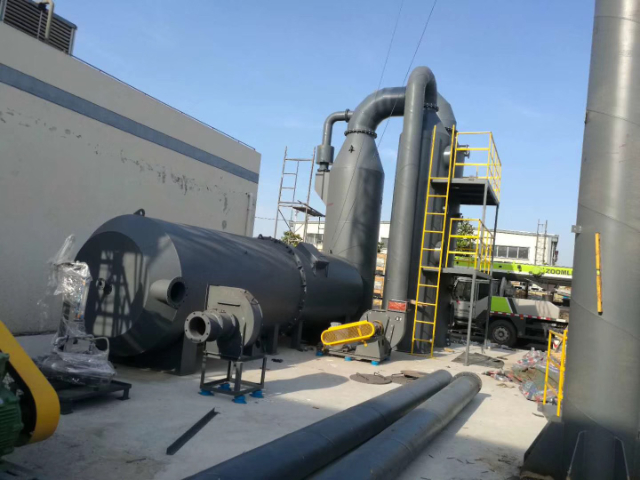
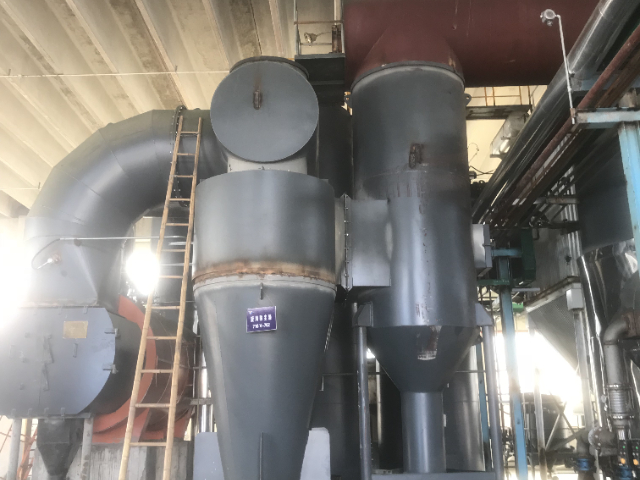
回转窑焚烧炉主体为内衬耐火材料的倾斜圆筒,依靠外部传动机构缓慢转动,可兼容固态、液态、污泥、膏状多种形态废弃物,是危废处置领域应用时间较长的炉型品类。按照窑内气流与物料走向分为同向式、逆向式两类,同向式密闭效果更好,能够延长烟气高温停留时长,多数危废处置项目选用该结构;逆向式气固接触充分,传热效率良好,但烟气携带粉尘量相对更高。依据窑内焚烧温度与灰渣状态,分为干灰式、熔渣式,干灰式炉温低于 1000℃,焚烧后残渣维持固态;熔渣式温度比较高可达 1350℃,惰性物料熔融冷却后形成矿渣状残渣,重金属浸出数值更低,多用于多氯联苯类废料处置,但运行能耗偏高,温度管控难度更大。设备内部增设防结渣与强化换热构件,配套改良型二燃炉,提升灰渣燃尽比例,同时具备渣料破碎、锁风密封功能。窑体耐火内衬拆装更换步骤简便,传动机构布置于窑体外侧,日常检修操作空间充足,设备年稳定运转时长可达九成左右。江苏昊都环保可依据客户废料热值、含水率、物料形态调整窑体长度、倾斜角度、助燃配风系统,同步配套急冷、洗涤、除尘尾气处理模块,形成一体化回转窑焚烧处置成套装置。湖南转窑焚烧炉设备危废热解焚烧炉一燃室贫氧分解废料,产出可燃烟气送入二燃室完成充分高温氧化处理。

有机废气浓缩吸附催化氧化净化装置分为全自动、半自动两种操控模式,两类模式自动化覆盖范围、人工操作需求存在明显区分,适配不同企业运维人员配置条件。全自动操控模式实现吸附、脱附、催化燃烧、风机调速、药剂投加全流程自动运行,PLC 系统定时自动切换 A/B 吸附箱体工序,依据废气浓度、催化炉膛温度自主调节脱附热风风量、燃烧器燃料供给,整套设备启动后无需人员持续值守,只需定期巡检设备状态,适配大型连续化生产车间,企业运维人员配置偏少的场景。半自动操控模式只保留吸附、催化燃烧、温控、风机调节自动运行逻辑,A/B 吸附箱体工序切换阀门需要人工手动操作,其余工况调控由系统自动完成,设备采购投入低于全自动机型,适合小型间歇性生产厂房,企业配备专职环保设备操作人员的项目。两类机型催化炉膛、吸附箱体、换热构件主体结构保持一致,只电控系统阀门切换控制逻辑存在区分,均可搭配前置喷淋预处理塔去除废气粉尘杂质,蜂窝活性炭吸附介质规格通用,后期耗材更换、养护流程无差异。江苏昊都环保选型阶段会结合客户车间生产连续性、运维人员配置数量、项目预算,推荐适配的操控模式,同步提供对应操作培训,讲解自动、手动切换完整操作步骤。
高含盐废水碳化焚烧炉专门针对精细化工、农药医药中间体生产产生的高盐分有机废液设计,整套工艺分为低温碳化、高温燃烬、余热回收、烟气净化四大工序。煤气发生装置产出高温混合煤气送入燃烧室,产生的高温烟气进入碳化器,中和雾化后的含盐废液与烟气对流接触,550 至 650℃区间水分快速蒸发,废液内部有机物碳化形成固态微粒;碳化微粒、无机盐废渣一同送入二次燃烧室,1100 至 1150℃高温环境下碳质组分完全燃尽,消除废液内难降解有机污染物。燃烧后的高温尾气导入余热蒸汽锅炉,利用余热产出蒸汽回收利用,降温后的烟气经急冷塔快速降温,再进入多级洗涤设备去除酸性物质与粉尘,达标通过烟囱排放。雾化单元选用低压双流体喷头,适配高粘度、含杂质含盐废液,不易堵塞,燃烧安全防护系统包含前置气体置换、火焰连锁切断、故障报警多重机制,全程自动化调控炉温、雾化风量、煤气供给量。整套设备可同步协同处理厂区配套有机废气,炉体运维操作流程简单,长期运行成本可控。江苏昊都环保可根据客户废液盐分 1% 至 20% 区间、有机物热值调整碳化器尺寸、二燃室配风结构、余热回收模块规格,适配连续化精细化工生产产废站点使用。市政固废焚烧炉适配园区、厂区日常可燃垃圾,残渣体积缩减幅度可观便于清运。

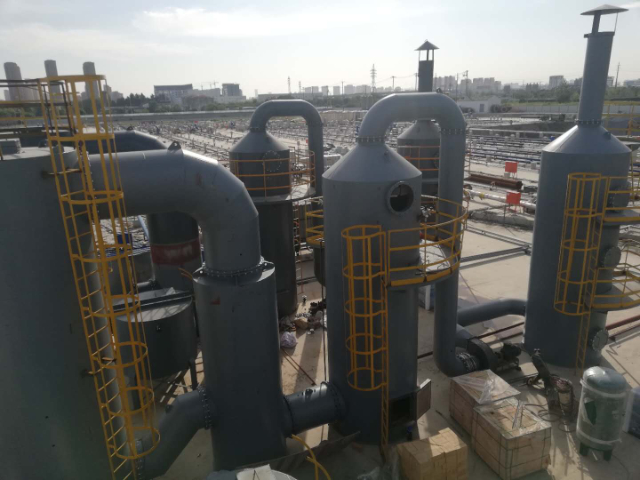
江苏昊都环保组建由博士后牵头的内部技术研发团队,同时和国内四所重点大学搭建长期产学研协同研发合作渠道,持续针对工业三废焚烧处置设备开展技术试验、结构优化与新工艺落地,积累覆盖多行业复杂废弃物工况的设备改良经验。研发端依托高校实验室开展废料燃烧热工模拟、耐腐蚀材料性能测试、低氮燃烧工艺试验,将实验室成熟技术转化为量产焚烧炉设备结构,持续优化 RTO 蓄热换热、回转窑防结渣、废液雾化低堵塞、热解低氮燃烧等主要构件设计,迭代多代设备结构方案,适配市场不断更新的废气、固废排放管控标准。企业深耕废气、废液、固态危废、医疗废料等各类废弃物焚烧工艺,针对高盐废液、高腐蚀有机废气、大件固体废料、含重金属危废等处置难点,联合高校开展专项攻关,调整炉体燃烧分区、换热介质、雾化系统、尾气净化组合形式,推出适配不同工况的多系列焚烧炉产品。喷淋吸附装置常与焚烧炉配套使用,对焚烧后烟气做进一步中和、除尘净化操作。云南废气焚烧炉方案
焚烧炉低噪炉膛构造削弱燃烧震动与气流噪音,适配厂区临近办公区域安装场景。湖南转窑焚烧炉设备
熔渣式回转窑焚烧炉炉膛运行温度比较高可达 1350℃,高温环境下废料内部惰性矿物、金属氧化物熔融形成液态熔渣,急速冷却后固化为致密矿渣状残渣,残渣内部重金属组分被稳定固化,重金属浸出浓度数值低于干灰式回转窑残渣,降低固废后续处置环境风险,适合含重金属、多氯联苯类危险废料处置项目。废料送入窑体高温燃烧区,有机物充分氧化分解,无机金属组分熔融融合进入液态渣相,熔渣依靠重力从窑体出料端连续流出,快速喷淋冷水急冷凝固,形成颗粒状致密矿渣,重金属组分包裹于矿渣晶体结构内部,常规雨水、渗滤液浸泡难以析出。整套窑体配套精确高温温控系统,PLC 自动调节燃烧器燃料供给维持熔融所需温度区间,同时增设防结渣导流构件,减少熔融矿渣附着窑壁造成管路、出料口堵塞;二燃室同步维持高温区间,分解烟气内微量未氧化有机组分,后端串联急冷、洗涤、吸附尾气净化单元,同步处理高温烟气酸性物质与粉尘。设备不足在于高温熔融工况燃料消耗偏高,温控管控难度大于干灰式炉型,运维人员需要定期清理窑壁附着矿渣。江苏昊都环保依据客户危废重金属含量、废料类别区分推荐熔渣式或干灰式回转窑,含重金属高风险危废处置项目优先搭配熔渣式炉型,配套矿渣密闭收集、储存仓。湖南转窑焚烧炉设备
江苏昊都环保科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏昊都环保科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
文章来源地址: http://huanbao.chanpin818.com/qthbsb/deta_39028358.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。