 [VIP第1年] 指数:3

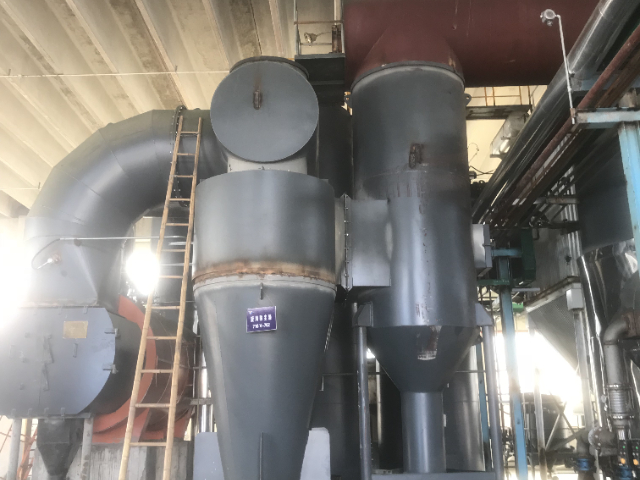
直燃式废气焚烧炉整体炉体严格遵循 3T1E 四项热工设计标准,分别管控炉膛温度、烟气高温停留时长、气流湍流程度、空气过剩系数,四项参数协同保障有机废气充分氧化分解,减少未分解有害物质随烟气排放。温度参数管控炉膛高温区间稳定维持 750℃以上,确保各类挥发性有机物达到氧化反应所需活化温度;停留时长管控烟气在 800℃以上高温区域留存时间,预留充足反应时长,分解难降解有机组分;湍流程度依靠炉膛内部导流隔板、分散补风管路优化,打乱烟气层流状态,让废气、高温空气充分混合接触,消除局部低温气流死角;空气过剩系数平衡炉膛内部氧含量,氧气供给充足保障燃烧完全,同时规避过量空气带入过多冷风降低炉膛温度。四项参数通过 PLC 自控系统实时调控,燃烧器自动补燃稳定炉膛温度,引风机、补风机联动调节气流速度与炉膛氧含量,导流结构固定优化湍流效果,无需人工频繁调整工况。整套设计弱化局部低温、缺氧区域,提升废气净化稳定程度,同时平衡燃料消耗额度,避免过量补风造成热量流失。江苏昊都环保针对不同组分废气测算专属 3T1E 参数区间,定制匹配炉膛容积、导流结构、风机风量的直燃焚烧炉,适配化工、涂装、制药各类有机废气高温焚烧处置需求。吸附浓缩配套焚烧炉先富集低浓度废气,再送入焚烧单元处理,减少设备整体能耗。上海废气焚烧炉厂家

废液焚烧炉主要用于处理常规生化工艺难以降解的高浓度有机废液、含盐废水、有机酸碱废料,依靠高温氧化分解废液内部有害有机组分,整套设备依照 3T1E 原则完成炉体热工设计,保障有机物破坏去除比例达到对应标准。设备主要雾化单元选用内部混合双流体切向雾化器,雾化介质可采用低压空气或蒸汽,喷头口径尺寸偏大,对废液粘度、悬浮杂质包容度较高,不易出现堵塞故障,低压喷雾模式磨损程度更低,长期使用故障频次偏少。安全控制逻辑设置多重防护机制,点火前自动置换炉内积聚易爆气体,未完成置换流程无法启动点火程序;炉膛装配火焰检测器,出现熄火、点火失败情况会快速切断废液输送管路并触发声光报警,规避炉内爆燃风险。针对不同含盐量废液调整炉膛温度区间,减少无机盐附着炉壁形成结垢,配套余热回收构件,将焚烧产生热量转化为蒸汽、热水、热风供给厂区生产使用。整套系统可同步协同处理少量有机废气,后端串联多级洗涤、除雾装置,去除烟气酸性组分与粉尘,保障尾气排放符合规范。江苏昊都环保会采集客户废液盐分、热值、酸碱度数据,定制匹配炉衬材质、雾化参数、温控区间的废液焚烧成套设备,适配精细化工、医药中间体、农药生产等产废场景。台州废气焚烧炉设备焚烧炉整套系统搭载 PLC 自控模块,自动调控炉温、风量、换向时序,减少人工值守。

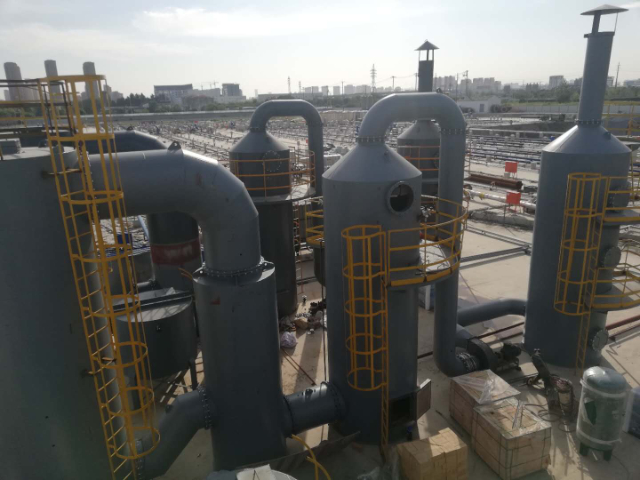
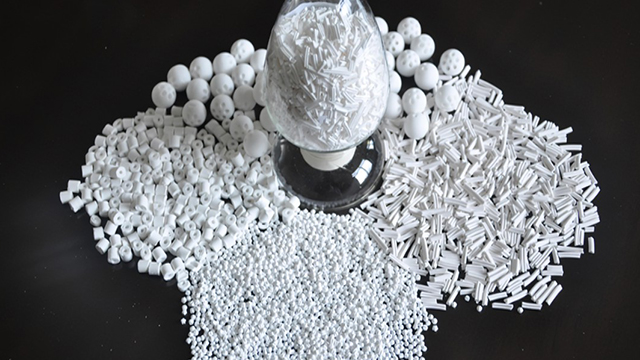
蓄热氧化焚烧炉是当下工业废气治理常用设备,依靠蜂窝陶瓷蓄热介质完成热量回收,设备分为两厢、三厢、多厢多种结构形态。整套装置工作时,待处理有机废气进入蓄热腔体,吸收陶瓷留存余热完成预热,再送入燃烧室维持 760℃以上高温,废气内有机组分氧化分解为二氧化碳与水。燃烧产生的高温烟气流经另一侧蓄热室,将热量留存于陶瓷内部,用于预热后续进入的废气,以此减少燃料投入。这类炉型适配大风量、低浓度废气,也可处理含硫、卤素、磷等易造成催化剂失活的腐蚀性废气物料。炉内采用分级氧化设计,弱化局部高温高氧区域,减少氮氧化物生成,搭配 PLC 自控系统自动调控换向时序、炉膛温度、风机转速。设备配套碱洗、水洗、喷淋净化单元,对焚烧后烟气开展脱酸、除尘处理,整套流程实现自动化连续运行。江苏昊都环保可根据企业废气风量、组分定制对应厢体数量的 RTO 设备,适配化工、涂装、印刷、医药等不同生产场景,设备出厂前完成热工测算,保障换热效率与烟气净化效果匹配现场工况。
江苏昊都环保各类焚烧炉均搭载 PLC 全自动控制系统,整合温度监测、风量调控、工序切换、安全连锁、故障报警多重功能,降低设备人工值守需求,保障整套装置长期平稳运转。控制系统实时采集炉膛各区域温度、进出口烟气氧含量、蓄热腔压差、风机运行频率、雾化压力等运行参数,在触控显示屏直观展示设备全部工况数据,操作人员可实时查看焚烧炉运行状态。针对不同炉型设置专属控制逻辑,RTO 设备自动管控蓄热腔换向吹扫时序,废液焚烧炉设置点火前置气体置换、熄火自动切断物料连锁程序,热解炉依据二燃室温度自动调节助燃风量与燃料供给。系统存储多组标准工况参数,切换不同废料、废气物料时可一键调取对应调控方案,无需重新手动调试各项参数。设备出现超温、风机故障、火焰熄灭、药剂液位偏低等异常情况时,系统自动执行安全保护动作,同步触发声光报警,留存故障记录便于后期检修排查。电控柜选用耐温、防潮电气元件,适配厂房、户外设备平台安装环境,整套控制线路做防腐、防护处理,可长期适配化工、危废处置等腐蚀性工况场地,同时支持远程数据读取,便于运维人员掌握设备长期运行数据。江苏昊都环保焚烧炉产品通过质量管理体系认证,生产流程遵循统一规范管控标准。

江苏昊都环保焚烧炉成套设备出厂前完成分段预制装配,拆分模块化构件运输至客户厂区,标准化现场安装施工流程可缩短项目落地周期,整套施工分为场地预处理、设备就位、管路对接、保温防腐、电路自控接线、水压气密性测试、联动调试七大工序。前期客户厂区完成设备平台基础浇筑、承重结构施工,进场施工团队核对基础尺寸、标高,开展炉体、喷淋塔、余热换热器、风机模块吊装就位,调整设备水平、间距固定基座;随后完成废气进料管路、烟气排放管路、药剂循环管路、蒸汽 / 热水换热管路焊接对接,管路接口做防腐密封处理,高温管路外部铺设保温层减少热量损耗。电控柜、传感器、风机、燃烧器线路统一排布接线,完成 PLC 控制系统硬件装配,接入厂区供电线路;整套管路完成水压、气密性打压测试,排查焊缝、法兰接口泄漏隐患,清理管路内部杂质。全部装配工序结束后开展单机试运转,依次调试风机、燃烧器、循环泵、调节阀运行状态,再启动整套系统联动调试,优化炉膛温度、风量、药剂投加各项运行参数,直至设备稳定达标运转。不同处理规模的焚烧炉对应差异化施工周期,中小型废气焚烧设备现场施工时长较短,大型回转窑危废成套装置施工周期适度延长,施工过程同步对接客户厂区环保验收相关资料准备工作。热解气化焚烧炉采用控氧燃烧模式,分层完成物料烘干、热解、炭化、燃烬整套流程。浙江沸轮转石+CO焚烧炉材料
切向雾化喷头装配于废液焚烧炉,不易被废液杂质堵塞,适配粘度跨度较大的废液原料。上海废气焚烧炉厂家
热解气化焚烧炉依靠控氧分层燃烧模式抑制氮氧化物生成,和常规直燃焚烧设备相比,烟气氮氧化物产出数值更低,契合废气低氮排放管控相关要求。设备炉膛供风量只为物料完全燃烧所需氧量的两至四成,形成贫氧热解层,废料内部有机氮组分多数转化为氮气,只有少量含硝基团组分生成氮氧化物;热解产生的可燃烟气输送至二燃室补风高温燃烧,二燃室配风均匀分散,规避局部高氧高温区域,减少热力型氮氧化物生成。炉膛内部物料分层缓慢热解,燃烧峰值温度平稳,不会出现瞬时超高温工况,从燃烧源头弱化氮氧化物生成条件,后端无需增设复杂脱硝配套设备,简化整套尾气净化装置布局,降低设备采购与运维投入。整套热解系统负压密闭运行,粉尘产出量偏少,除尘设备运行负荷可控,自动化系统可依据二燃室烟气氧含量自动调节一燃室、二燃室分段供风比例,平衡燃烧充分程度与氮氧化物产出数值。设备适配医疗废料、化工废渣、油泥、航空垃圾等多类固废处置,江苏昊都环保可结合区域烟气低氮排放管控标准,调整炉膛分层配风结构,优化燃烧控氧逻辑,配套简易洗涤吸附尾气单元即可满足排放数值要求。上海废气焚烧炉厂家
江苏昊都环保科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏昊都环保科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
文章来源地址: http://huanbao.chanpin818.com/qthbsb/deta_38819484.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。