 [VIP第1年] 指数:3

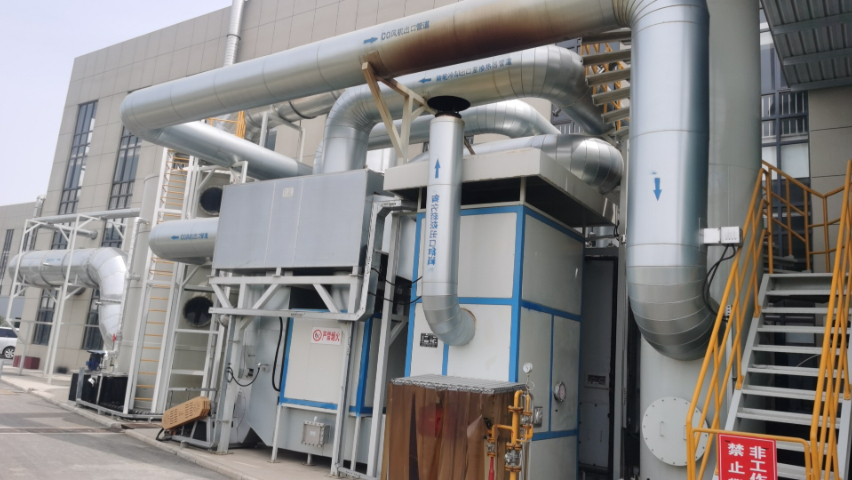
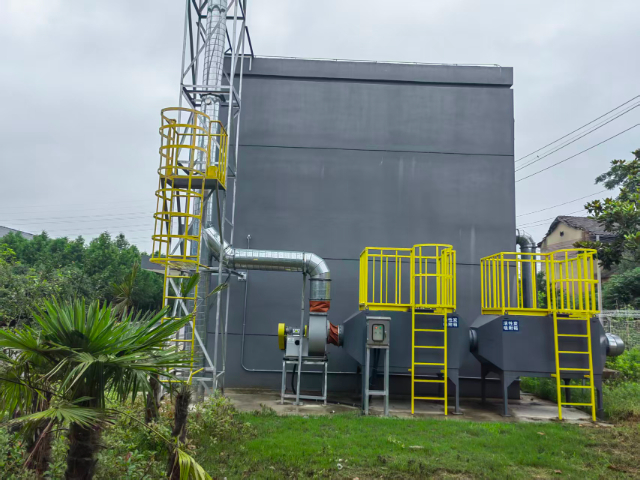
我们每一个产品的改进,每一次技术的升级,都离不开客户的宝贵反馈。我们建立了畅通的客户反馈渠道,定期回访,倾听您在设备使用中的意见和建议。正是这种开放、合作的态度,促使我们不断进步,开发出更贴合市场需求的产品。我们期待与您共创共赢,共同推动工业废气治理技术的进步。在国家“双碳”战略背景下,企业节能减排既是责任,也是机遇。我们的催化燃烧设备通过削减VOCs排放量,直接为您的碳减排做出贡献。同时,其***的节能性能,直接降低了生产过程中的碳排放强度。使用我们的设备,是您履行社会责任、塑造绿色品牌形象,并应对未来碳市场交易的明智之举。催化燃烧设备,减少废气中的有害物质排放。废气处理催化燃烧设备技术指导
饲料发酵罐排出的尾气温度低、湿度高、含多种有机酸,普通生物滤池冬天效果差。我们先利用转轮浓缩12倍,再送入催化炉,280℃反应,臭气浓度从6000降到300,去除率95%。山东某大型饲料集团,风量18000Nm³/h,改造后厂区边界基本无异味,居民满意度调查提升50%。系统配置不锈钢换热器,把燃烧后的90℃热风送回发酵罐保温,每年节省蒸汽1200吨。催化剂采用耐水型配方,水蒸气20%工况下活性不衰减。饲料行业利润薄,省蒸汽就是净利润,留言“饲料”获取技术包。宁夏催化燃烧设备市场价格催化燃烧设备,适配不同工况的参数调整。
石化行业废气成分复杂、浓度波动大、且常伴有高沸点组分。我们为此类苛刻工况开发了**型号。采用耐高温设计,配备防爆等级更高的电气系统,前端设置冷凝、吸收等强化预处理单元,并选用抗结焦性能优异的催化剂,确保系统在石化装置旁也能安全、稳定、长效运行。决策时,请勿*关注设备初始报价。全生命周期成本(LCC)包括购置成本、安装成本、能源成本、维护成本及报废成本。我们的设备虽然可能在初始投资上不具备***优势,但其极低的运行能耗、极少的维护需求和超长的使用寿命,使其在全生命周期内的总成本远低于许多廉价竞品,为您带来更大的长期价值。
西南某机场配套航空食品公司,烘焙车间使用天然气隧道炉,尾气中含乙醇、脂肪酸和丙烯醛,虽然浓度只有150mg/m³,但气味强烈,机场海关宿舍直线距离不足200米,投诉不断。我们采用“浓缩+催化燃烧+余热制蒸汽”工艺:先把3万Nm³/h废气通过沸石转轮浓缩10倍,再送入300℃催化炉,脂肪酸、丙烯醛分解率99%,臭气浓度从6000降到300,排烟几乎无味;反应热通过蒸汽发生器产生0.4MPa蒸汽,每天4吨,用于餐具清洗和厨房保温,每年节省燃气28万m³,折合110万元。催化剂采用抗油脂配方,连续运行8000h活性保持97%;转轮芯体可耐80℃水蒸气冲洗,2年无需更换。设备布置在锅炉房屋顶,占地80m²,利用原有排风管道,停产时间*8小时。项目通过机场海关、卫生监督所联合验收,成为“航空食品卫生示范单位”,并顺利拿到国际航协VIP配餐认证。食品行业废气“浓度低、异味重”,用浓缩+催化燃烧既能解决嗅觉问题,又能回收热能,相当于“把臭味变成蒸汽”,一举多得。欢迎携废气样来厂体验“烘焙尾气小试”,我们提供嗅觉对比和能效测算,让效果可感、可知、可算。催化燃烧设备,助力企业提升员工操作技能。
东北某大型粮食仓储物流园,烘干塔使用燃煤热风炉,尾气含颗粒物、SO₂和250mg/m³非甲烷总烃,虽然浓度不高,但气味明显,且冬季白烟滚滚,影响周边高速能见度。我们采用“布袋除尘+石灰石-石膏脱硫+320℃催化燃烧”三级工艺:先把粉尘降到10mg/m³,再脱硫至35mg/m³,***进入催化炉,非甲烷总烃降到20mg/m³,白烟基本消除。系统把催化后的120℃洁净热气送回烘干塔进风口,每年节省燃煤800吨,折合64万元;催化剂采用抗硫配方,SO₂入口200mg/m³时活性保持97%,寿命3年。整套设备布置在烘干塔侧方,占地120m²,利用原有烟囱加高6m,无需新建土建。项目通过生态环境部“白色烟羽治理”专项督查,成为东北地区粮食行业**。粮食烘干尾气“低温、高湿、低浓度”,看似无害却影响视觉和嗅觉,催化燃烧作为末端精处理,可以实现“消白、除臭、节能”三效合一。欢迎预约白烟观测实验,我们提供冷凝拍照对比和热能回收模型,让治理效果一目了然。催化燃烧设备,实现废气处理效率与成本双优化。宁夏催化燃烧设备市场价格
催化燃烧设备,自动清灰功能,减少人工干预。废气处理催化燃烧设备技术指导
鞋底注塑、贴合过程使用大量胶水,周围居民常年关窗。我们把催化燃烧与现有中央空调回风系统联动,处理后的洁净热风70%回送车间,冬天室温提升4℃,省去2台暖风机。福建某运动鞋厂,风量18000Nm³/h,排放浓度38mg/m³,年省电费25万元。设备高度2.2m,可放在车间屋顶,不挡行车。催化剂模块抽屉式,女工10分钟即可抽出检查。制鞋行业利润薄,省暖费+免投诉,等于纯利润,欢迎预约**风量测试。企业环保投入,运行成本是关键考量。我们的催化燃烧设备是名副其实的“节能先锋”。其内置的高效换热器,热回收效率可达90%以上。这意味着一旦设备启动,系统可利用有机物氧化分解释放的热量实现自热平衡,*在启动时需要外部能源预热。长期运行下来,相较于传统焚烧工艺,可为您节省大量燃料费用,让环保投入转化为可观的经济效益。废气处理催化燃烧设备技术指导
无锡久腾环境科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的环保中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同无锡久腾环境科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
文章来源地址: http://huanbao.chanpin818.com/hbsbjg/deta_36761045.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。